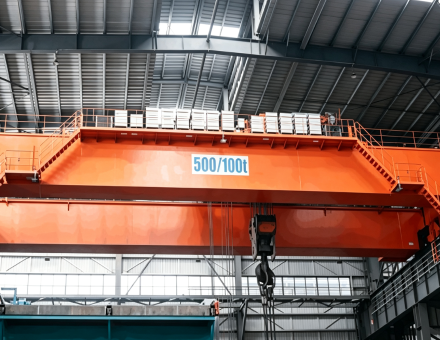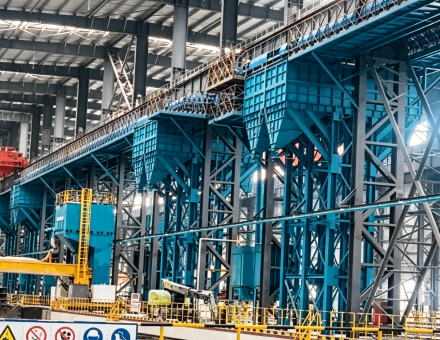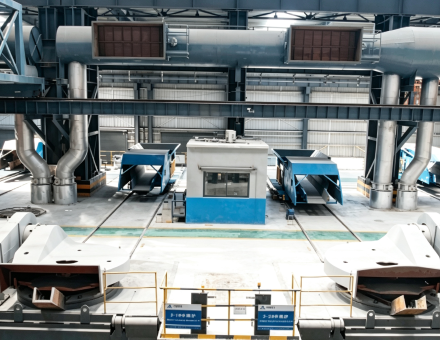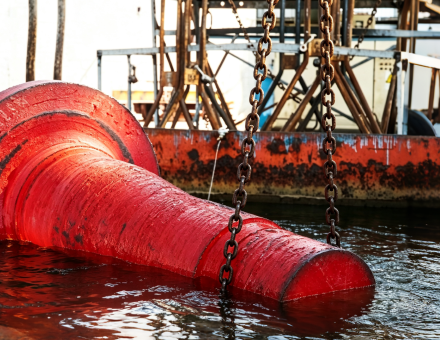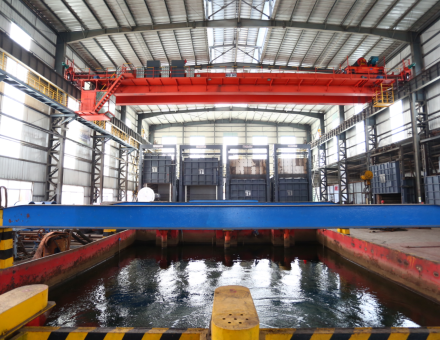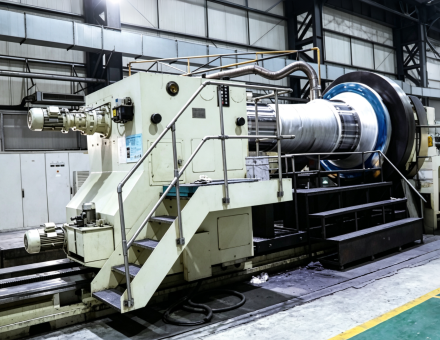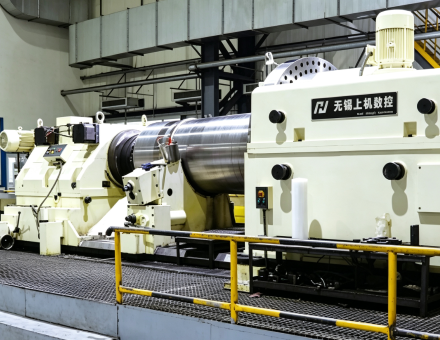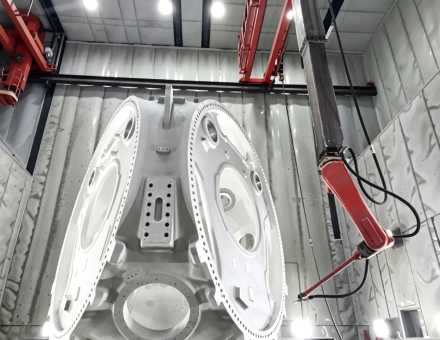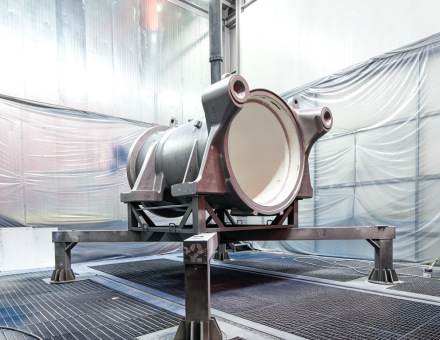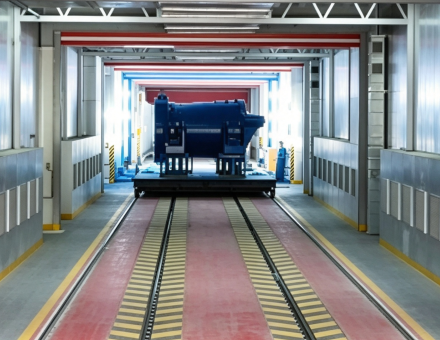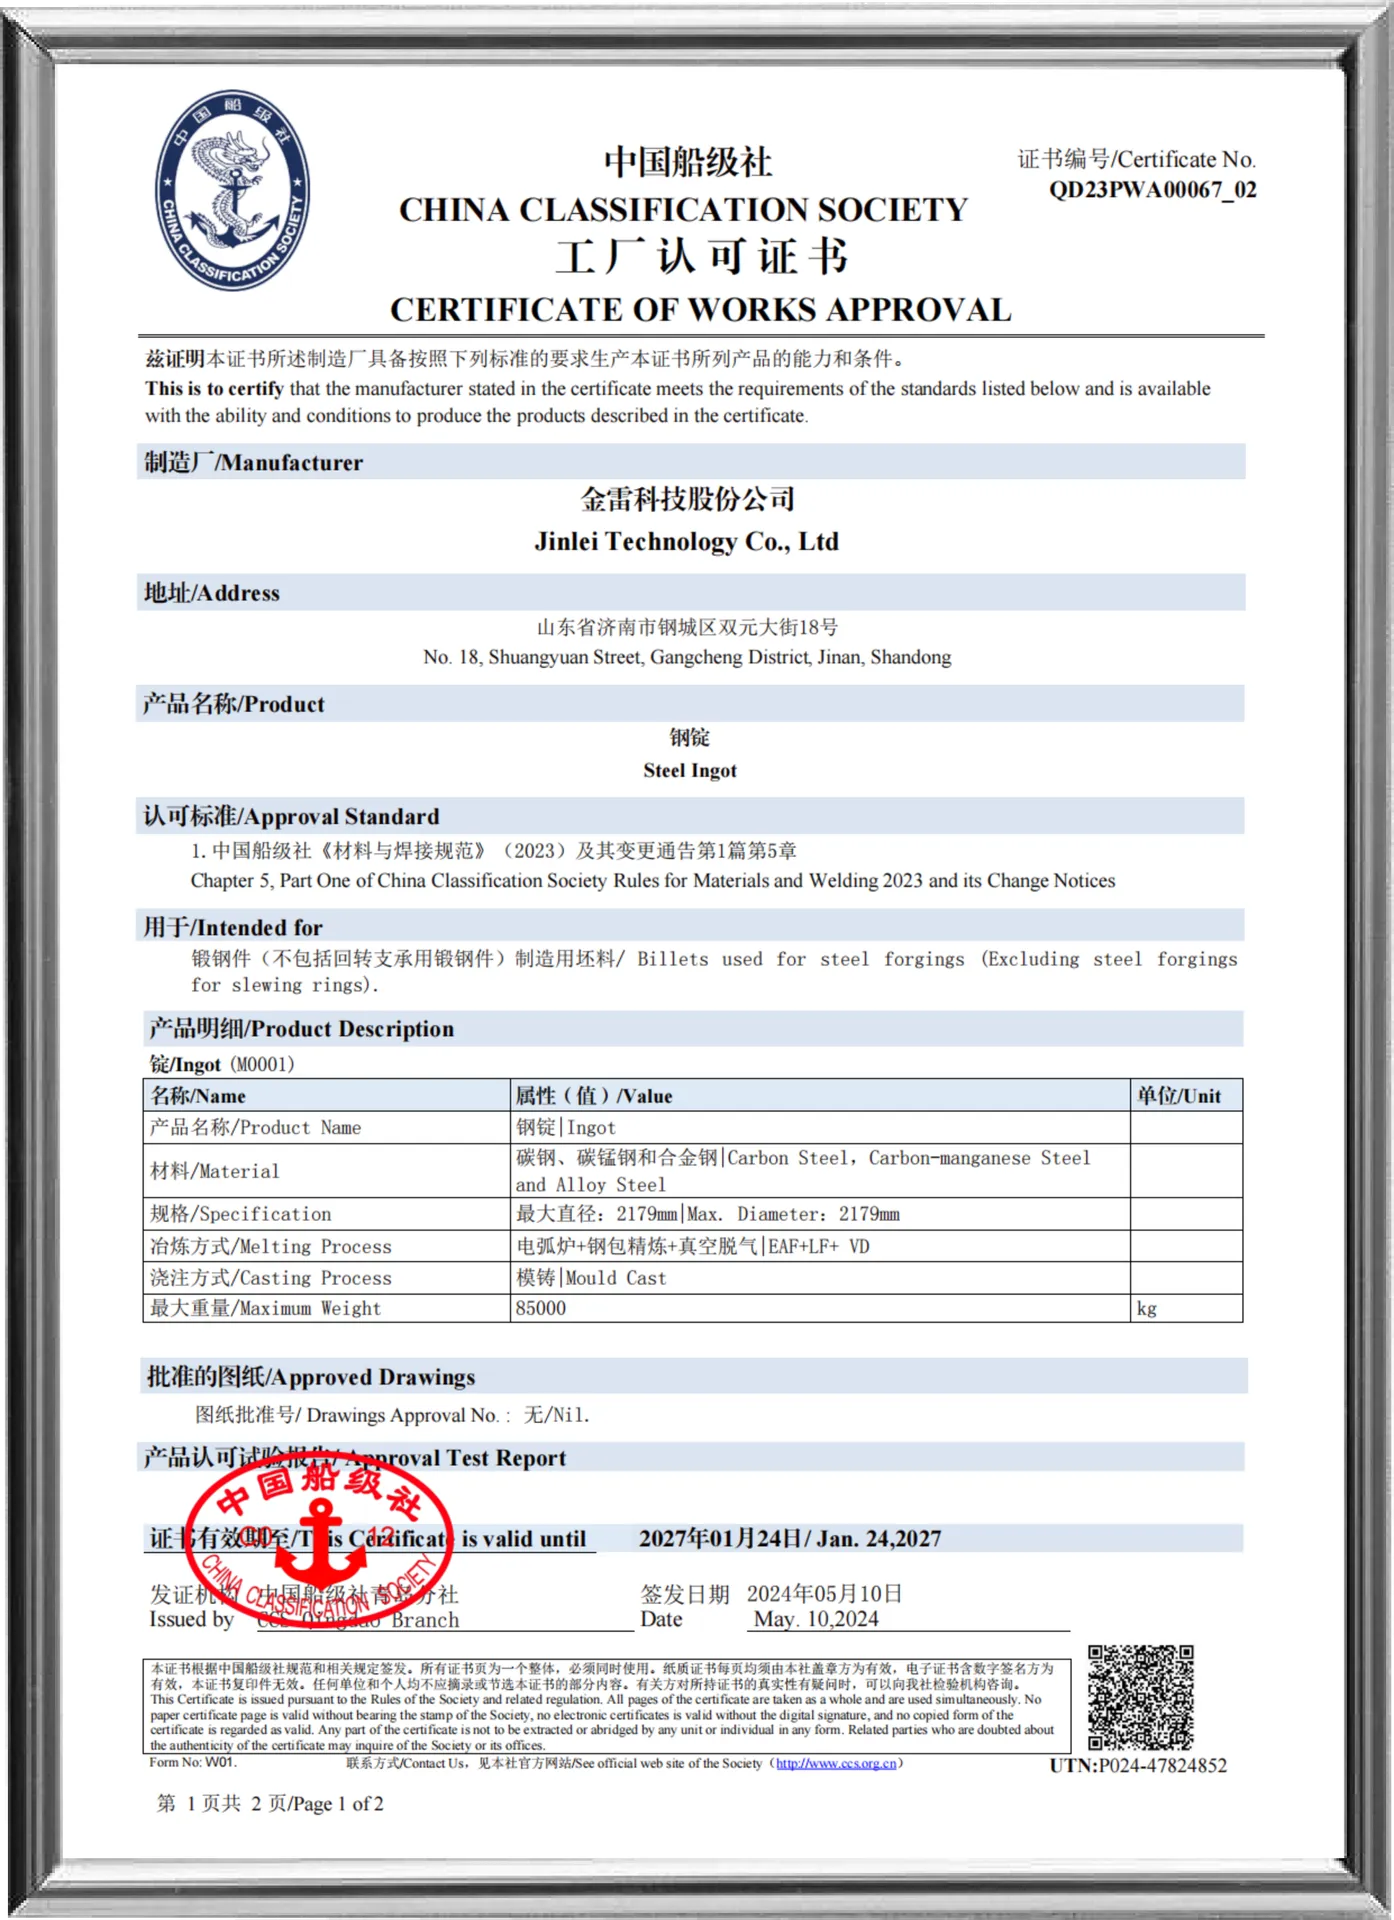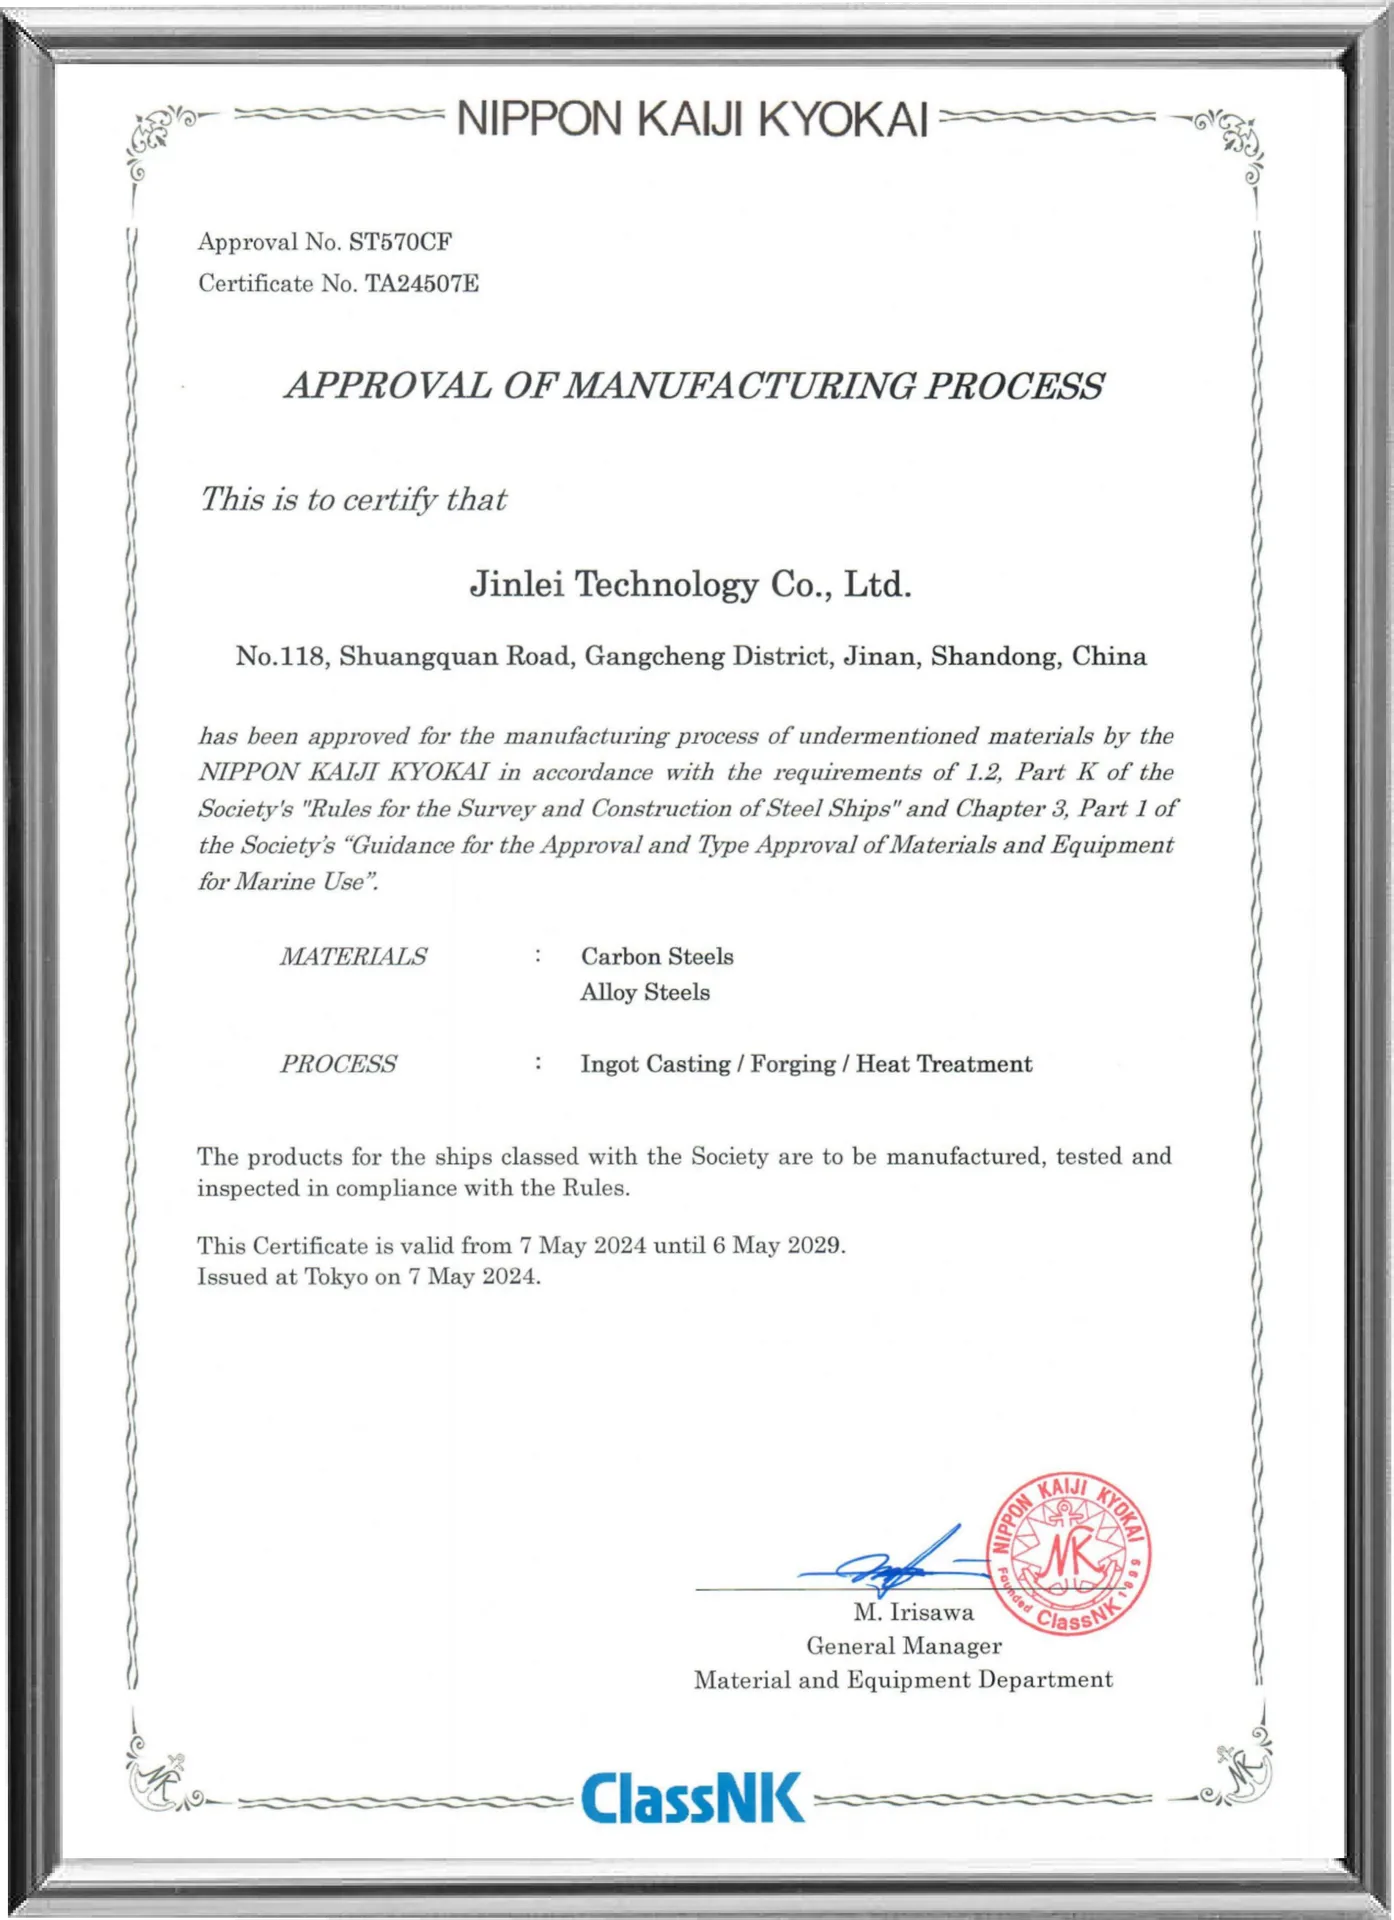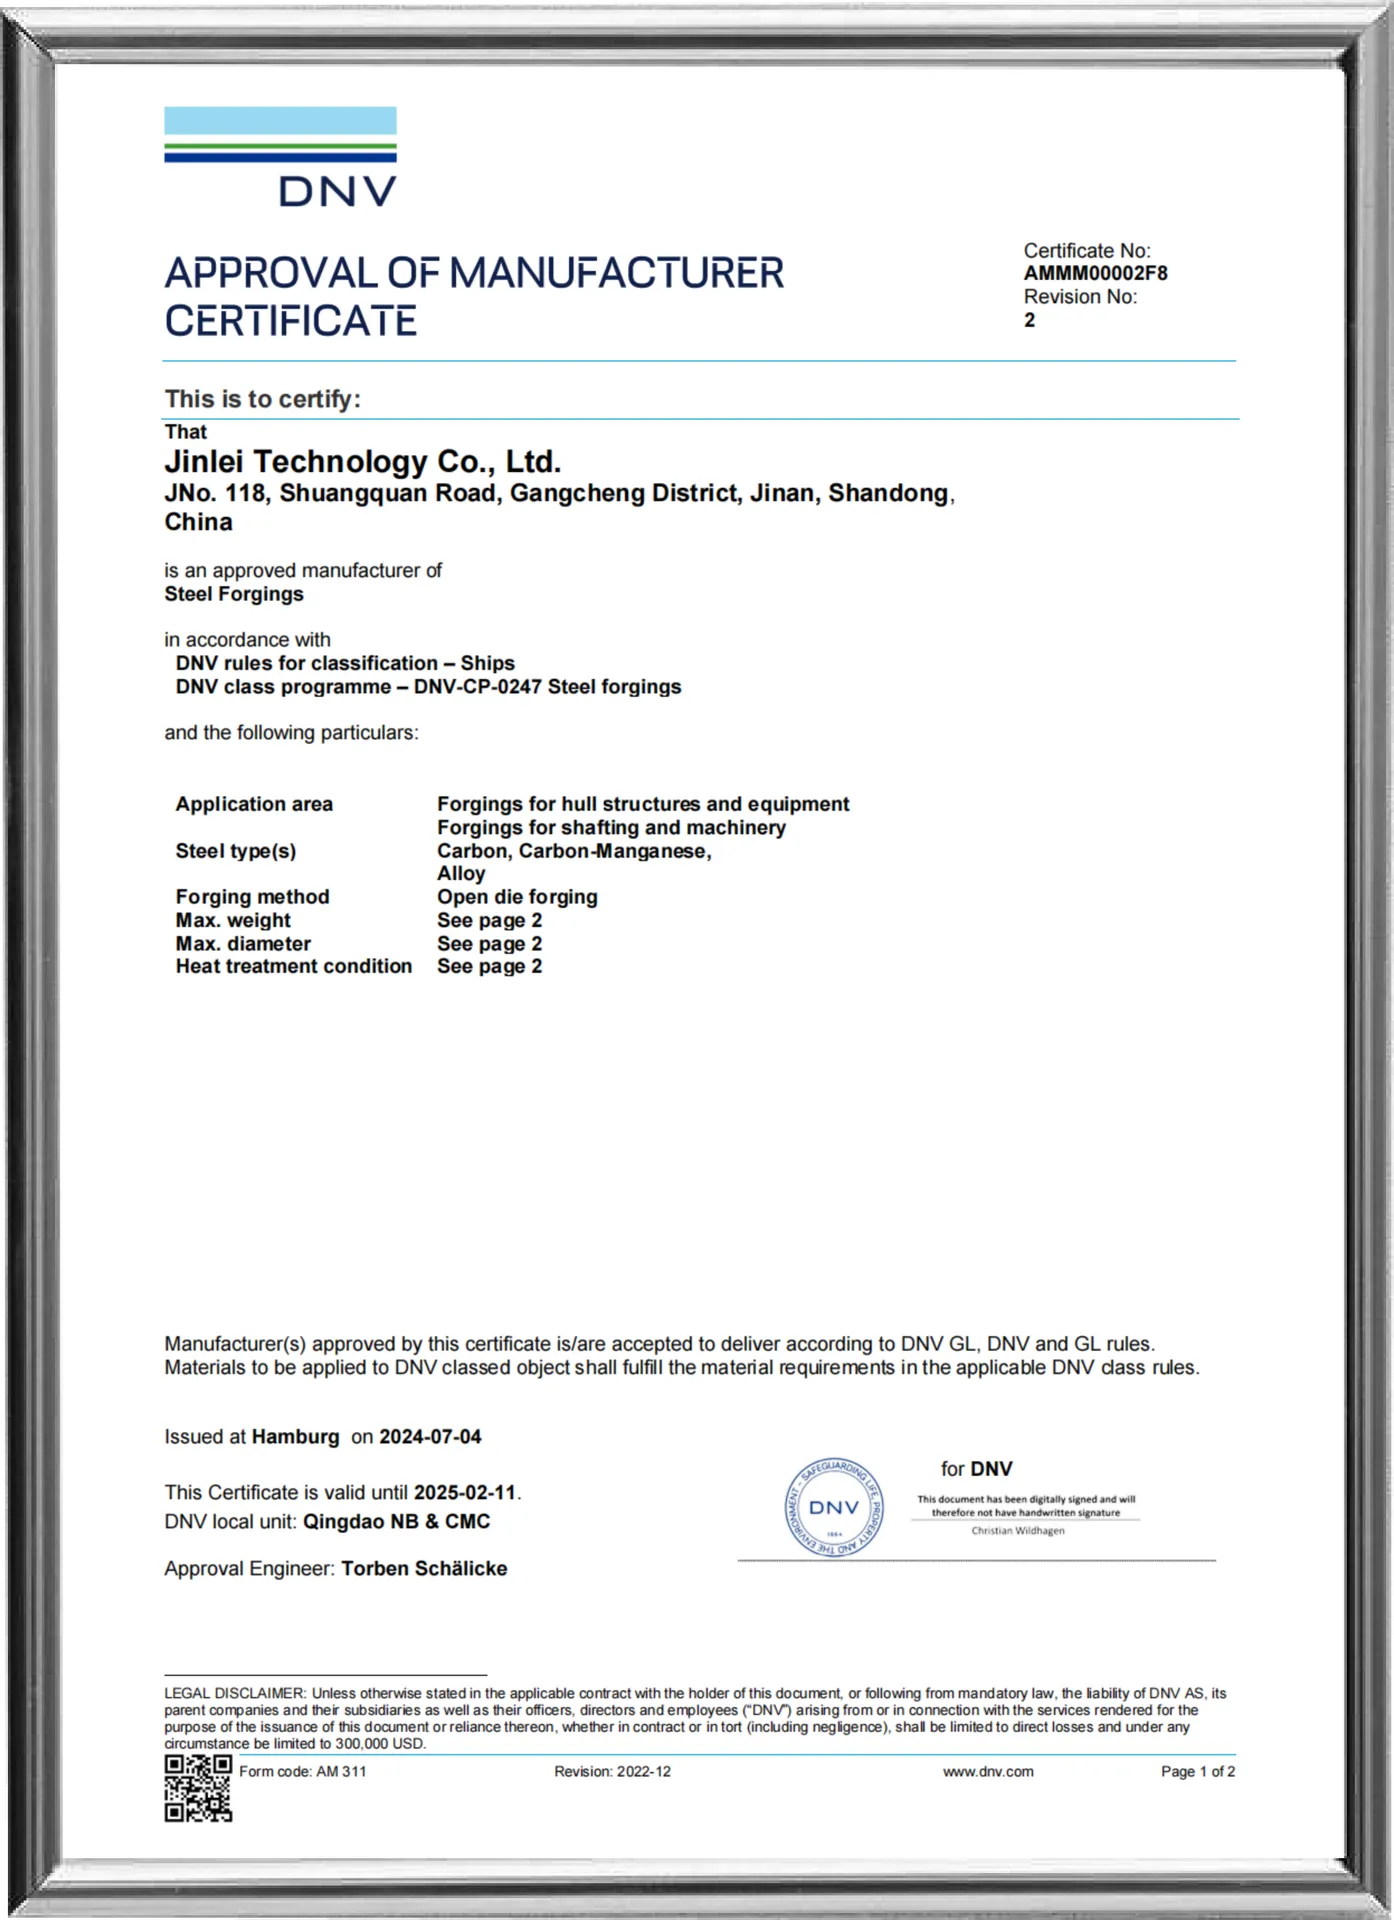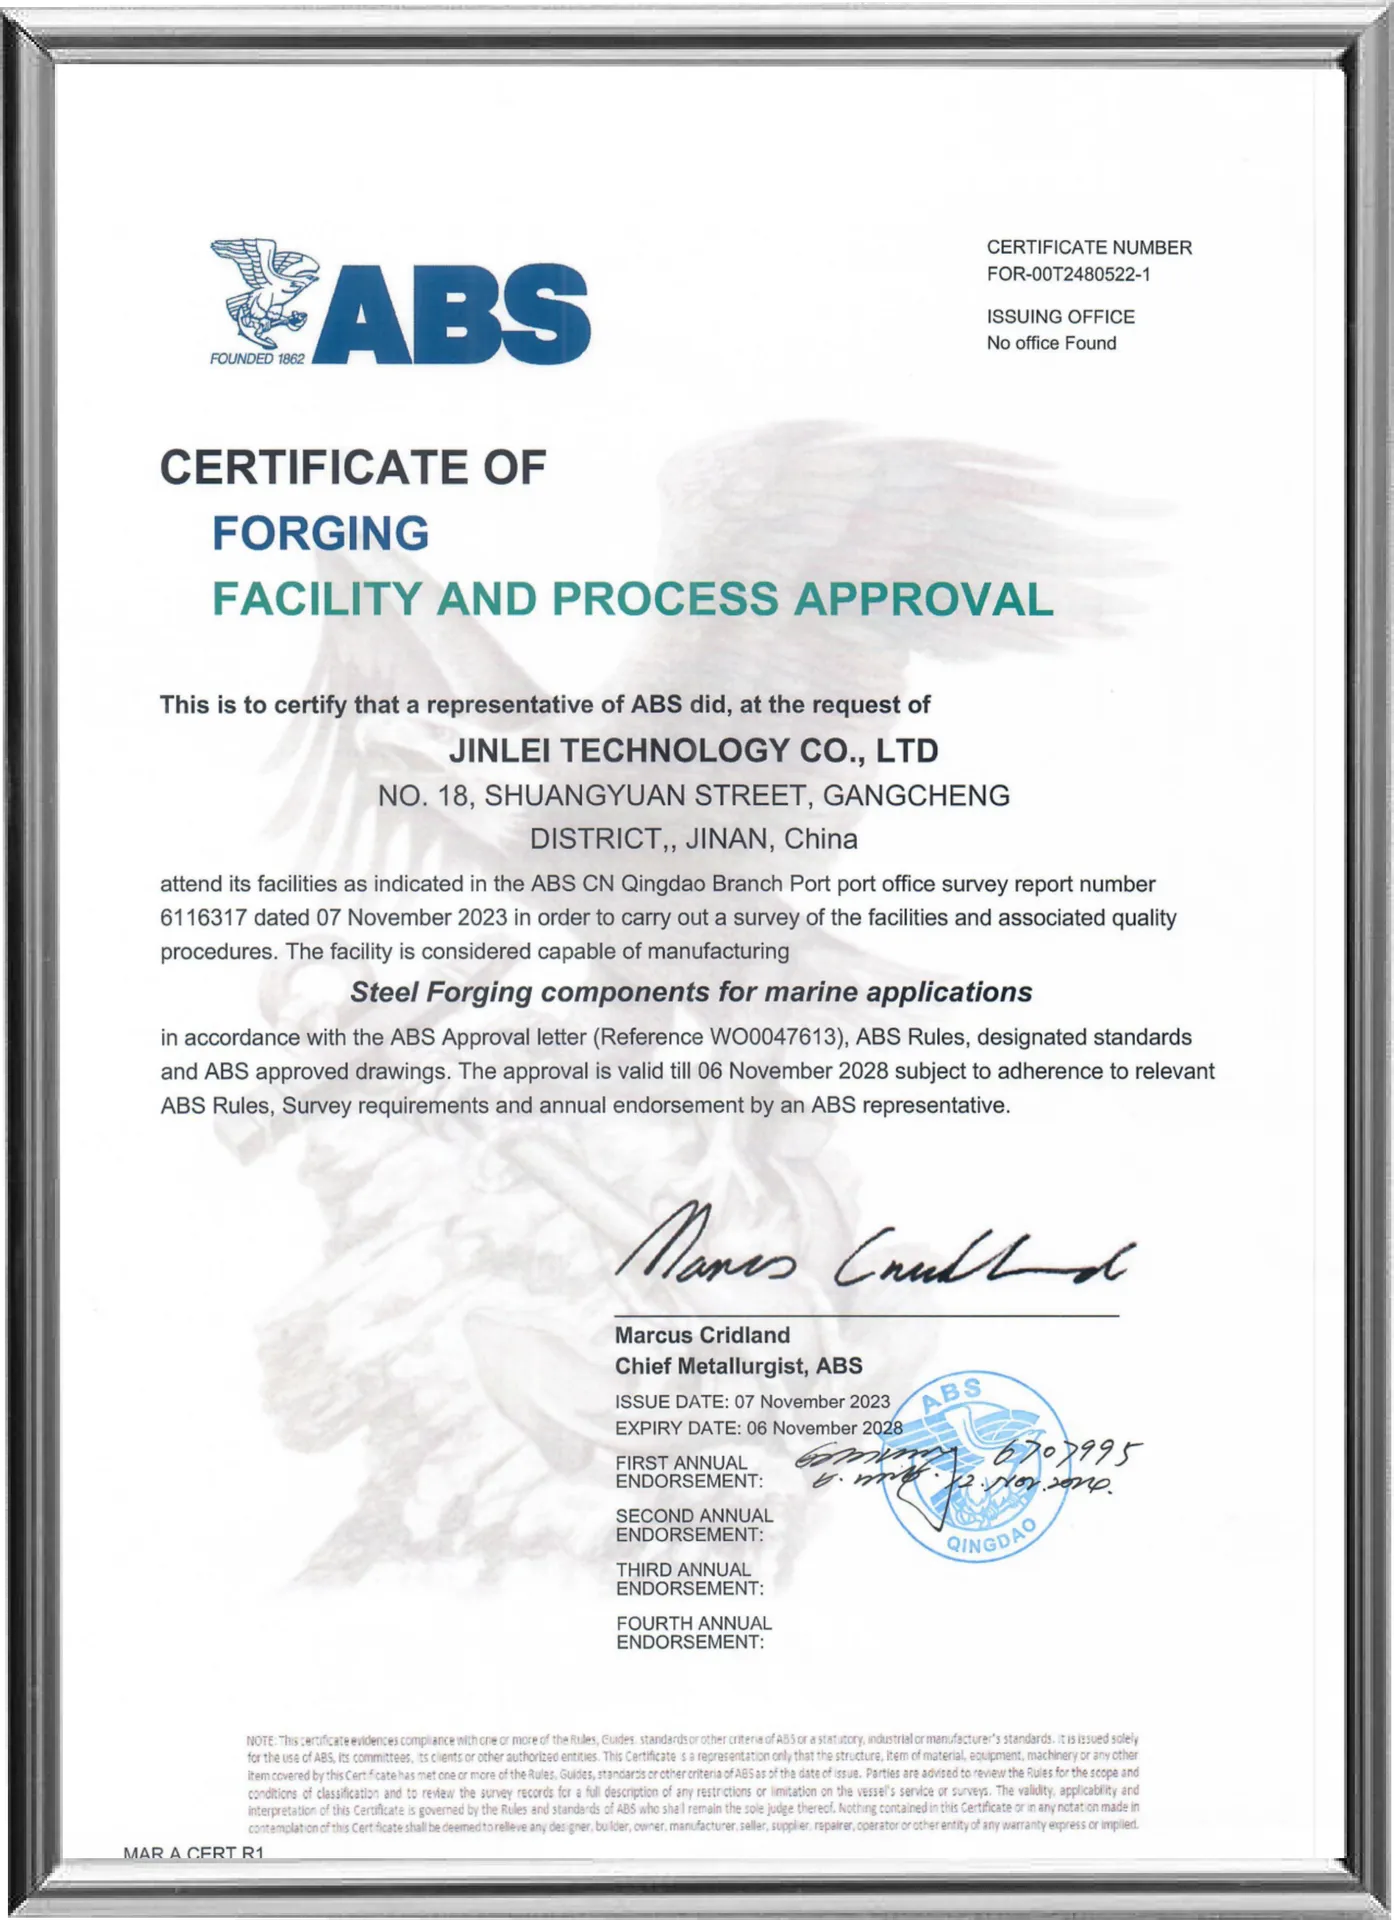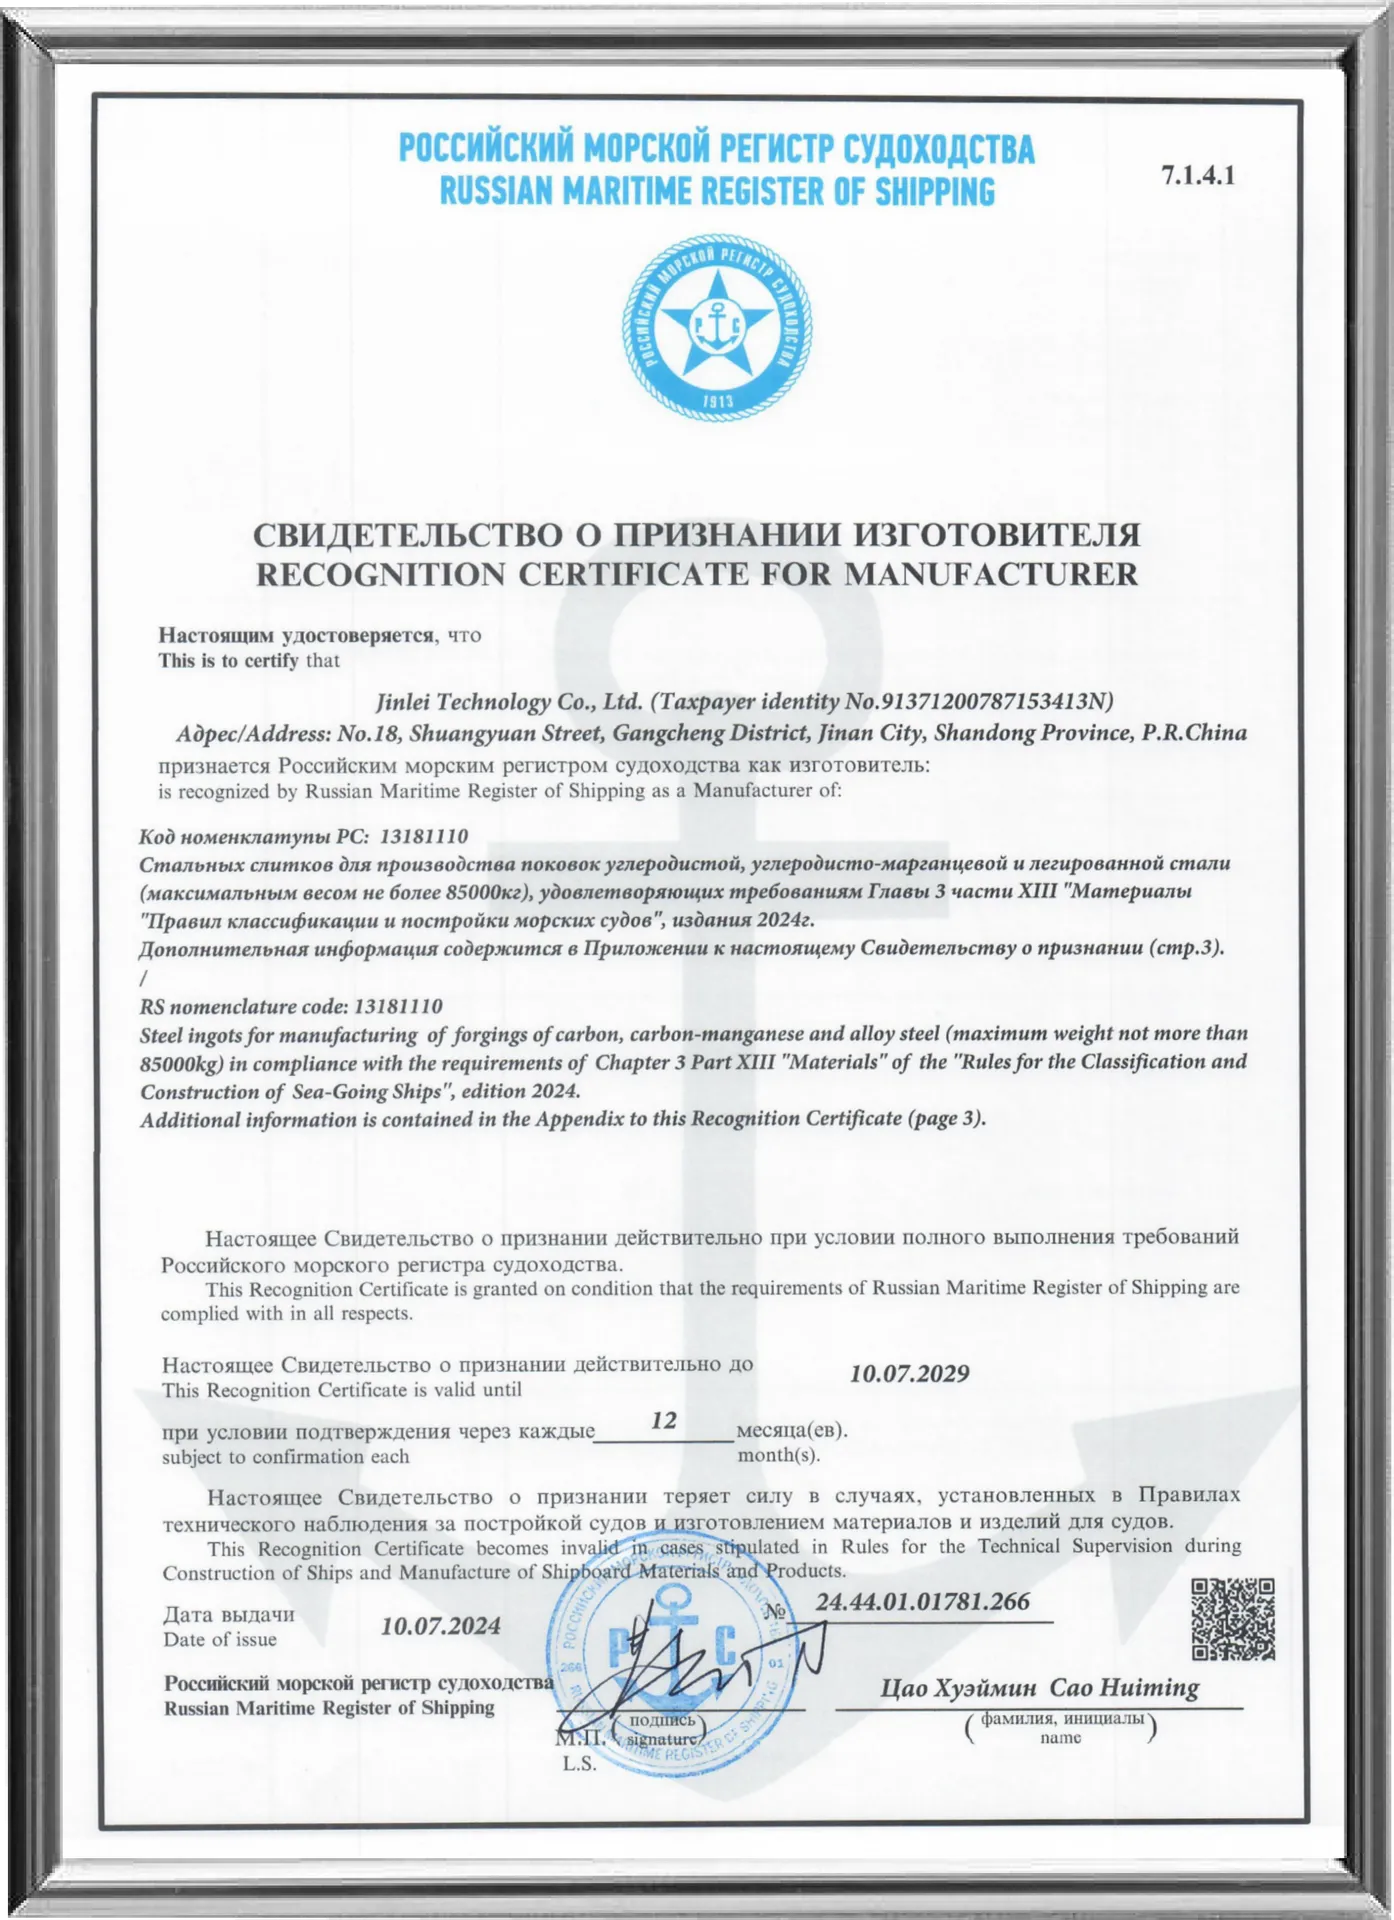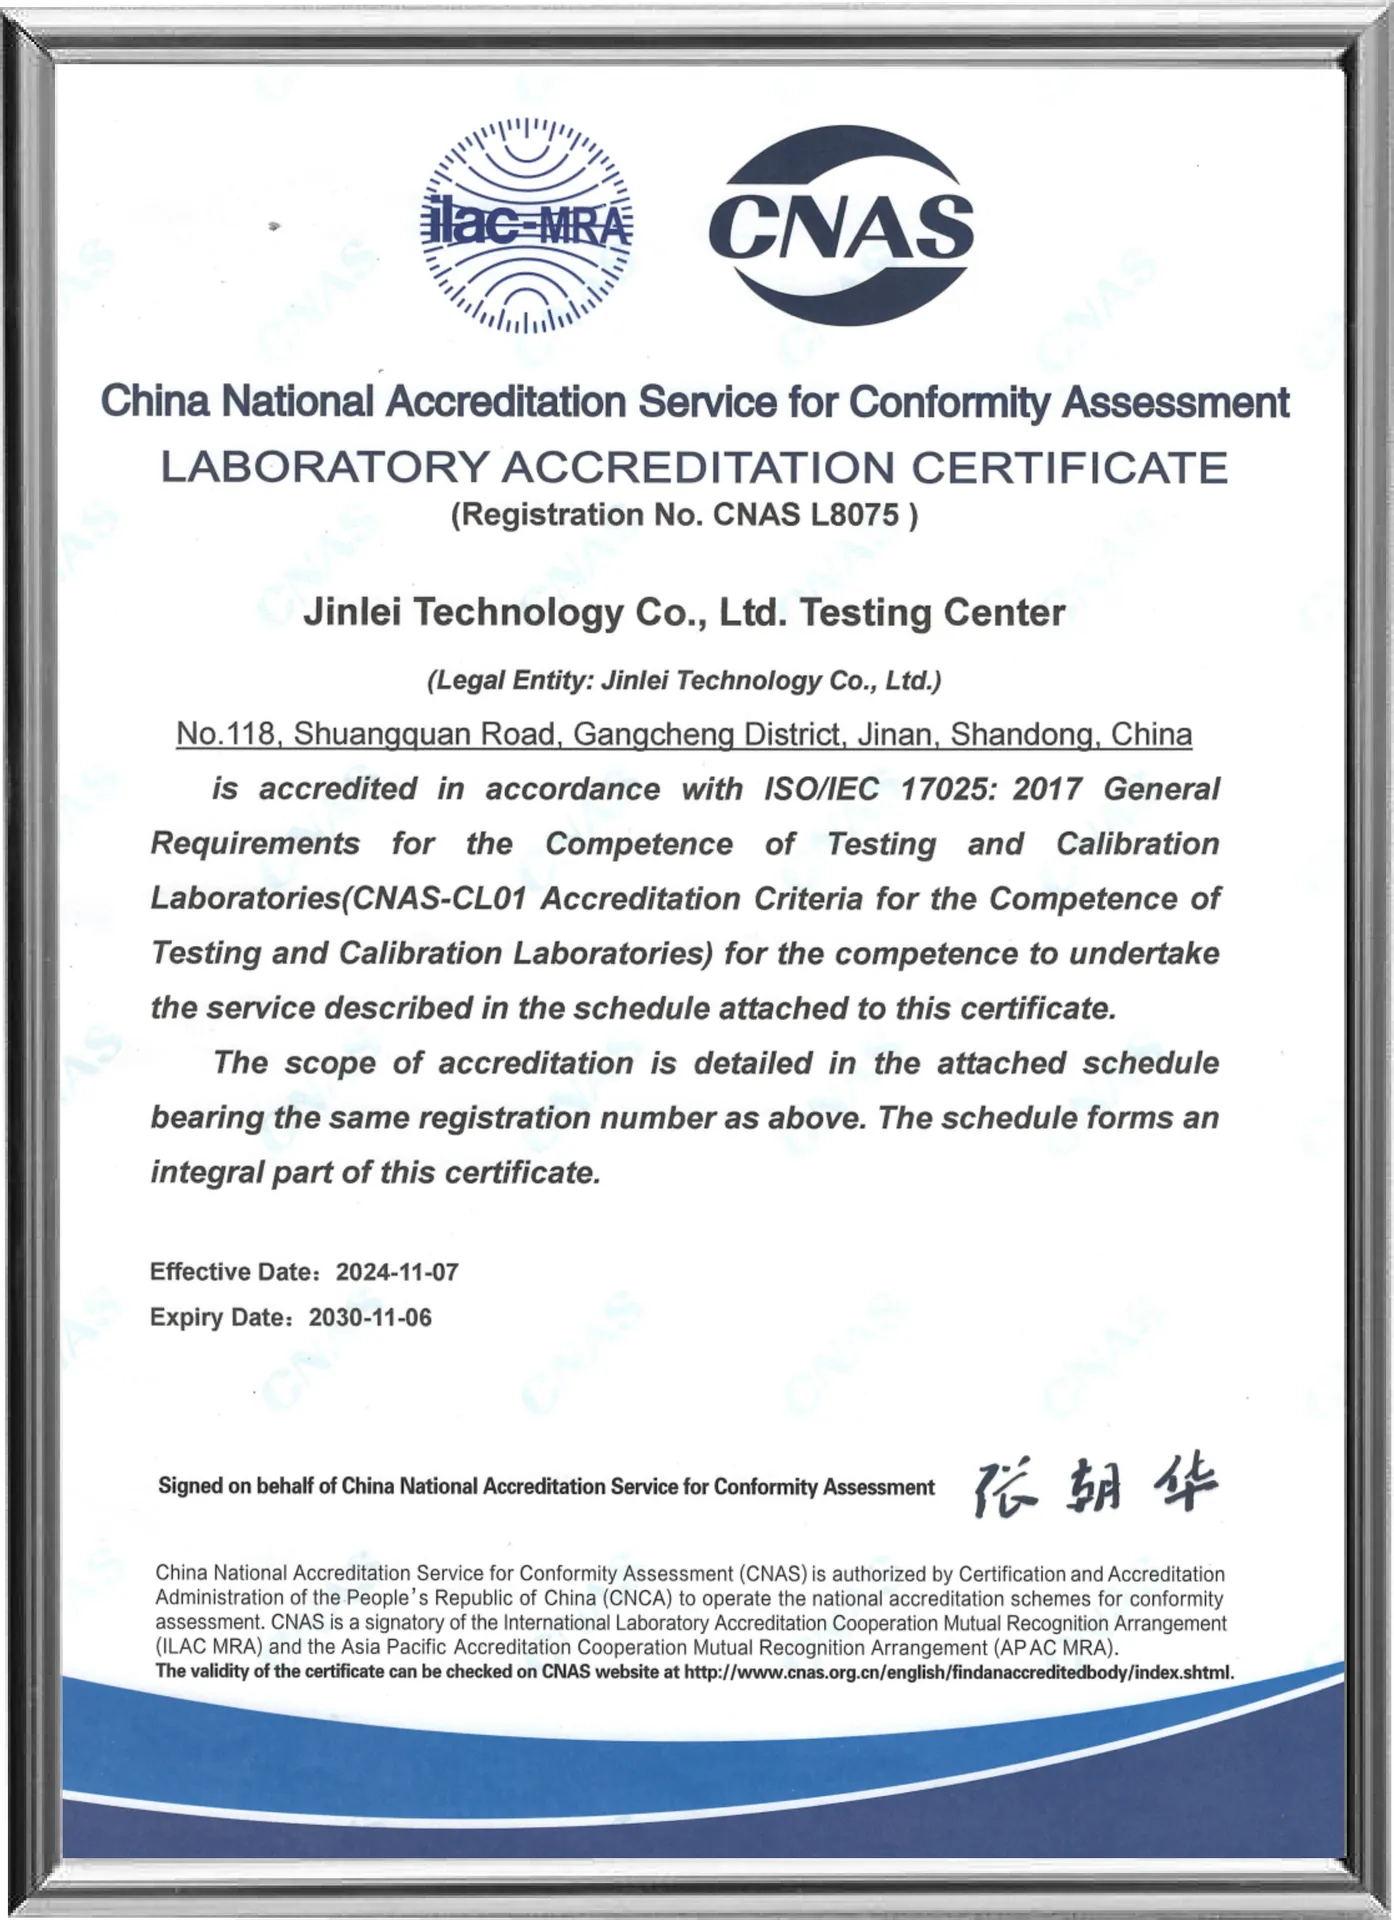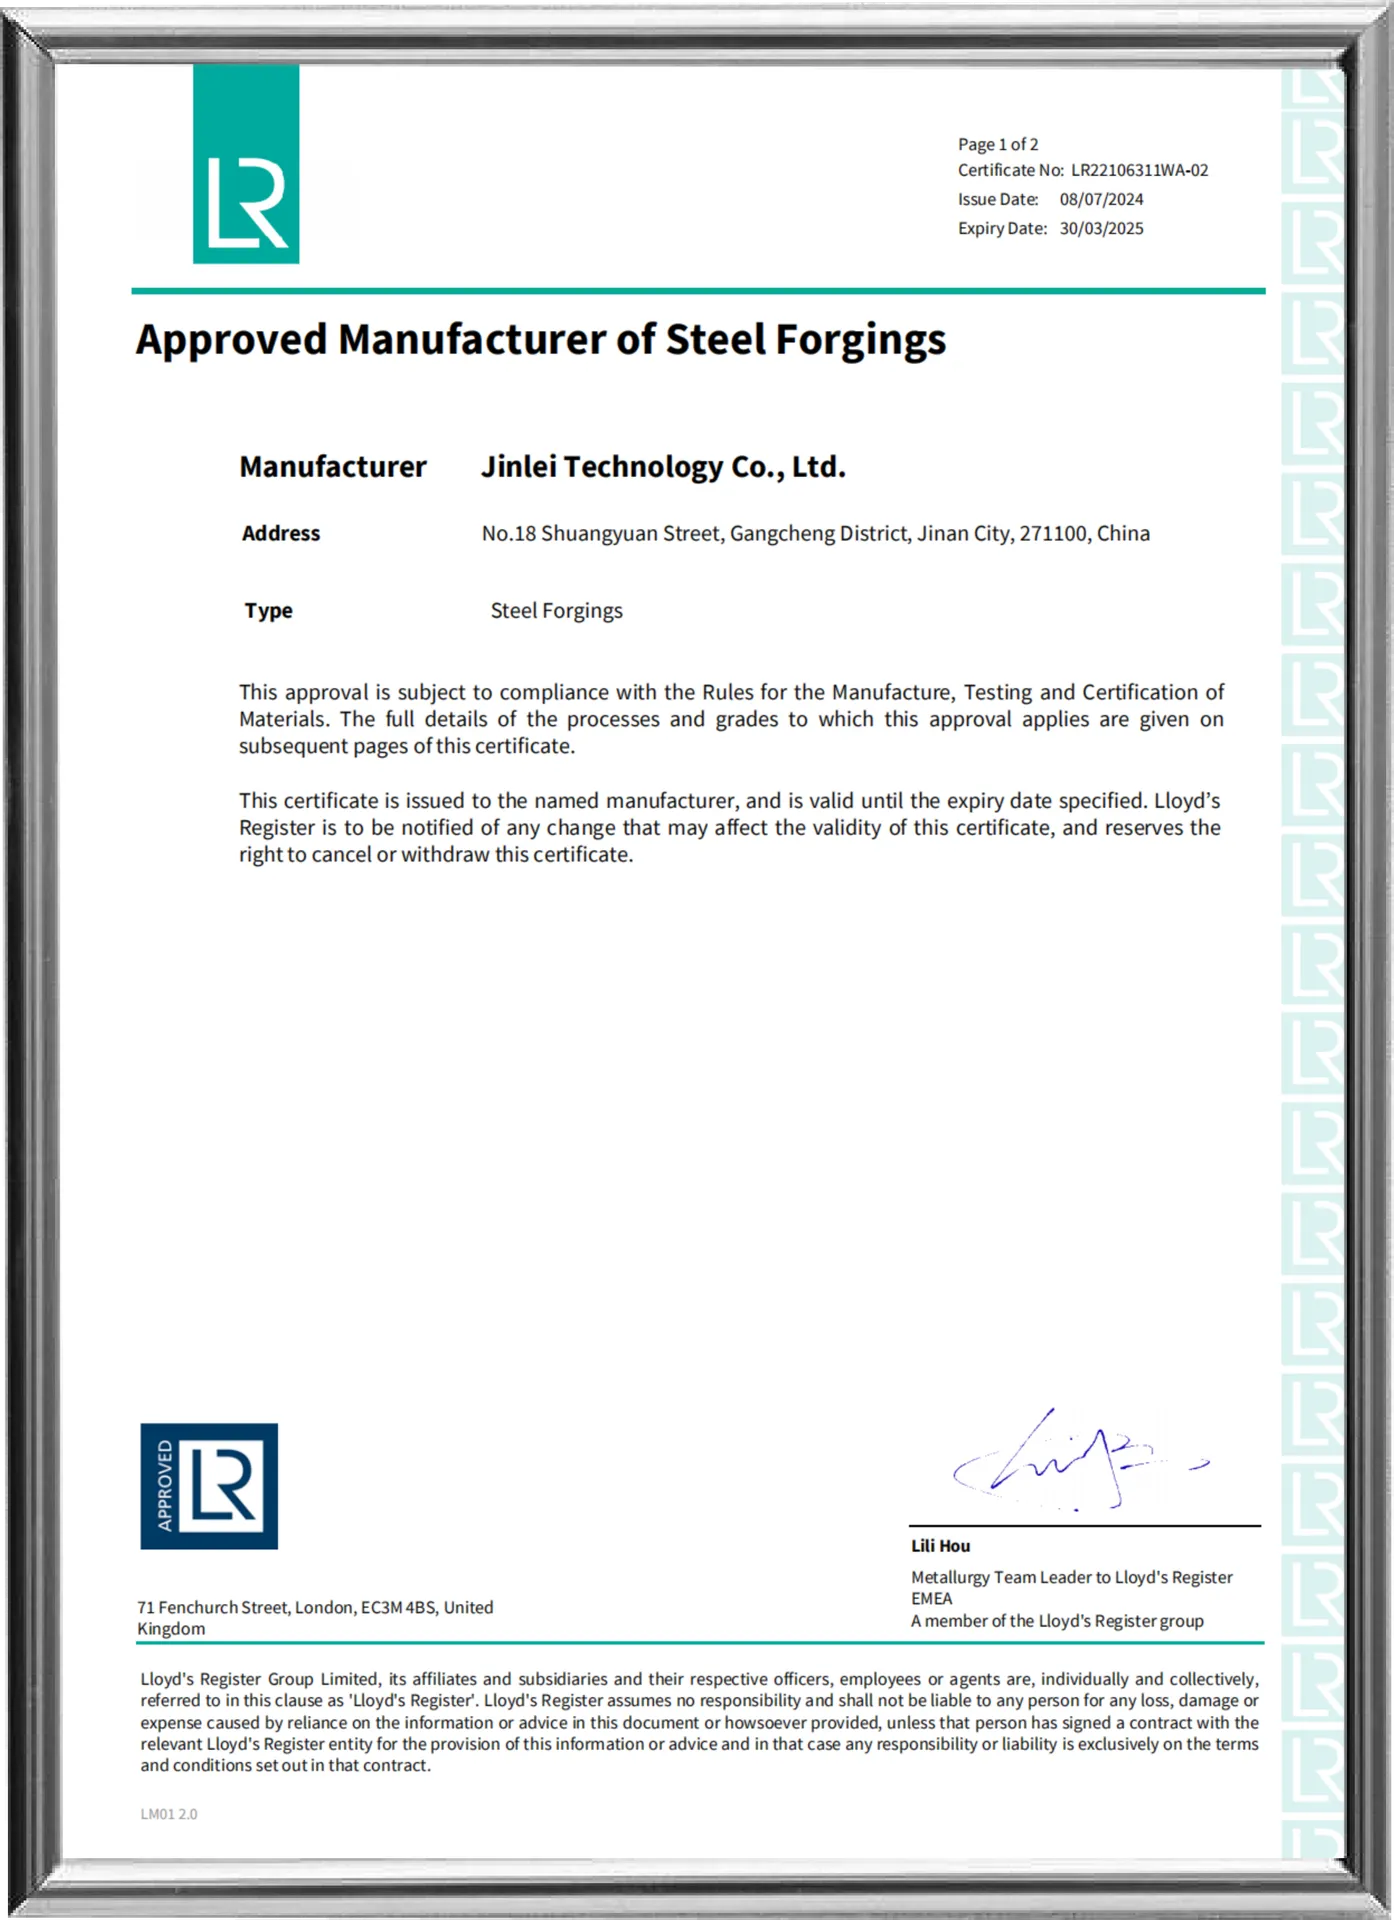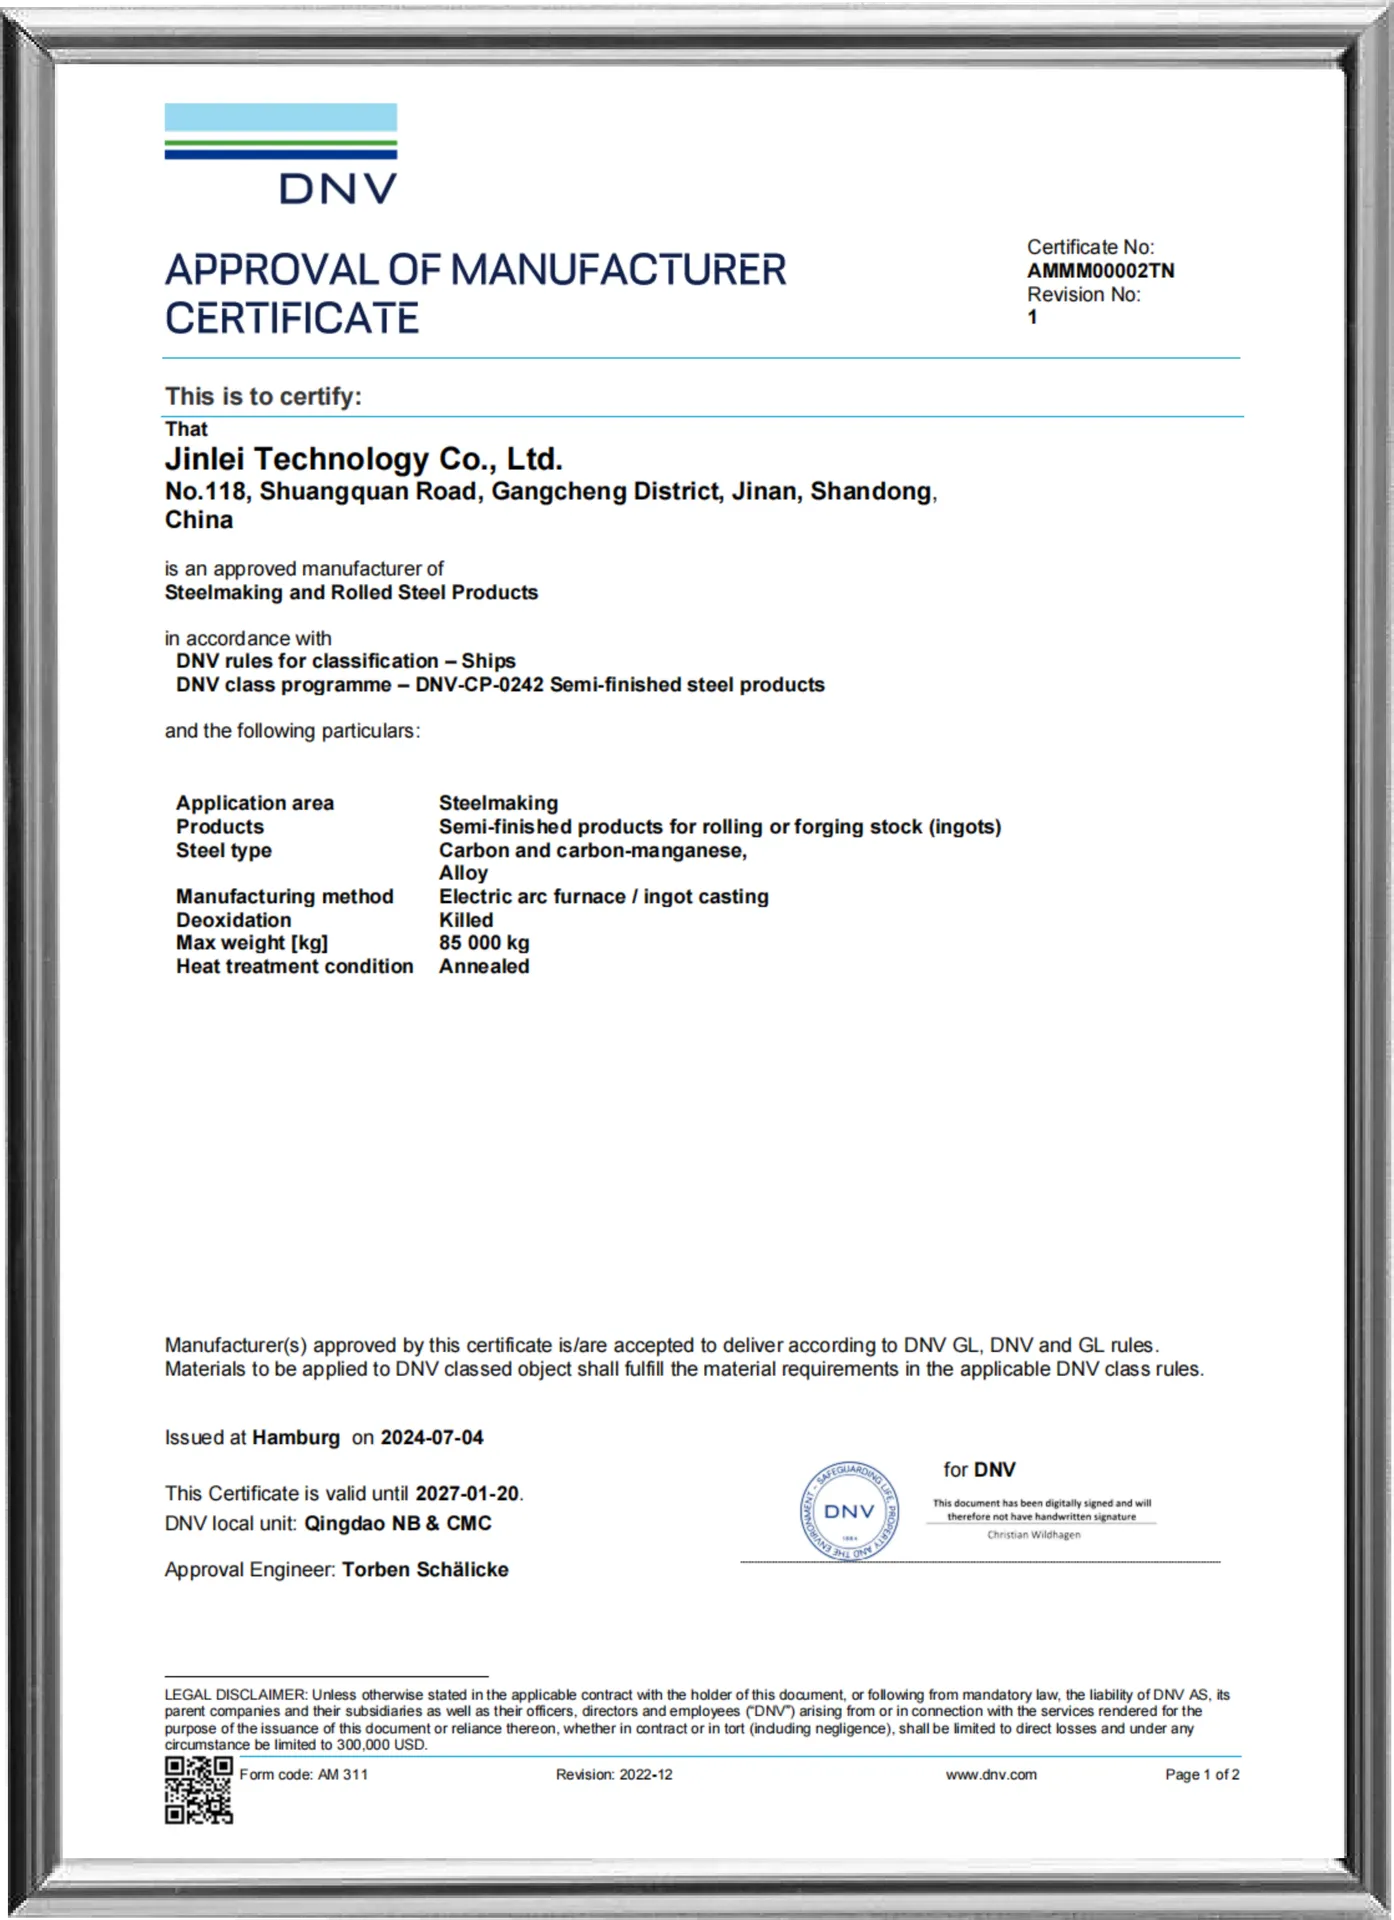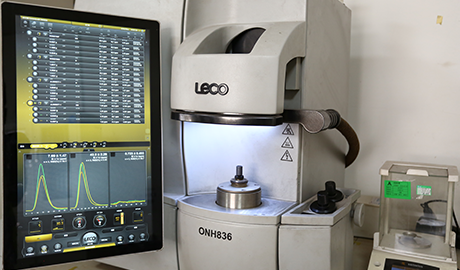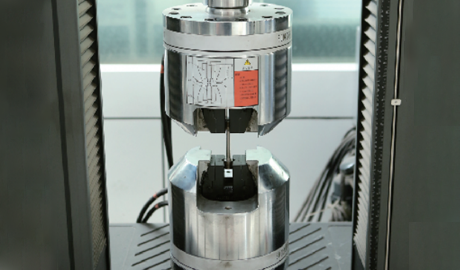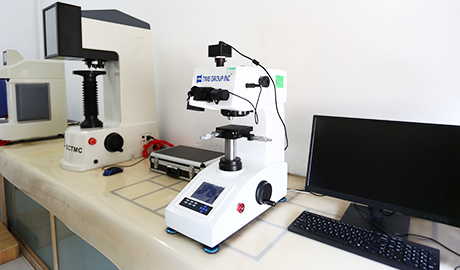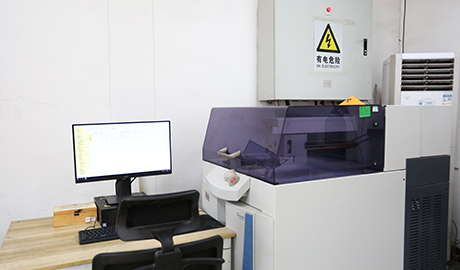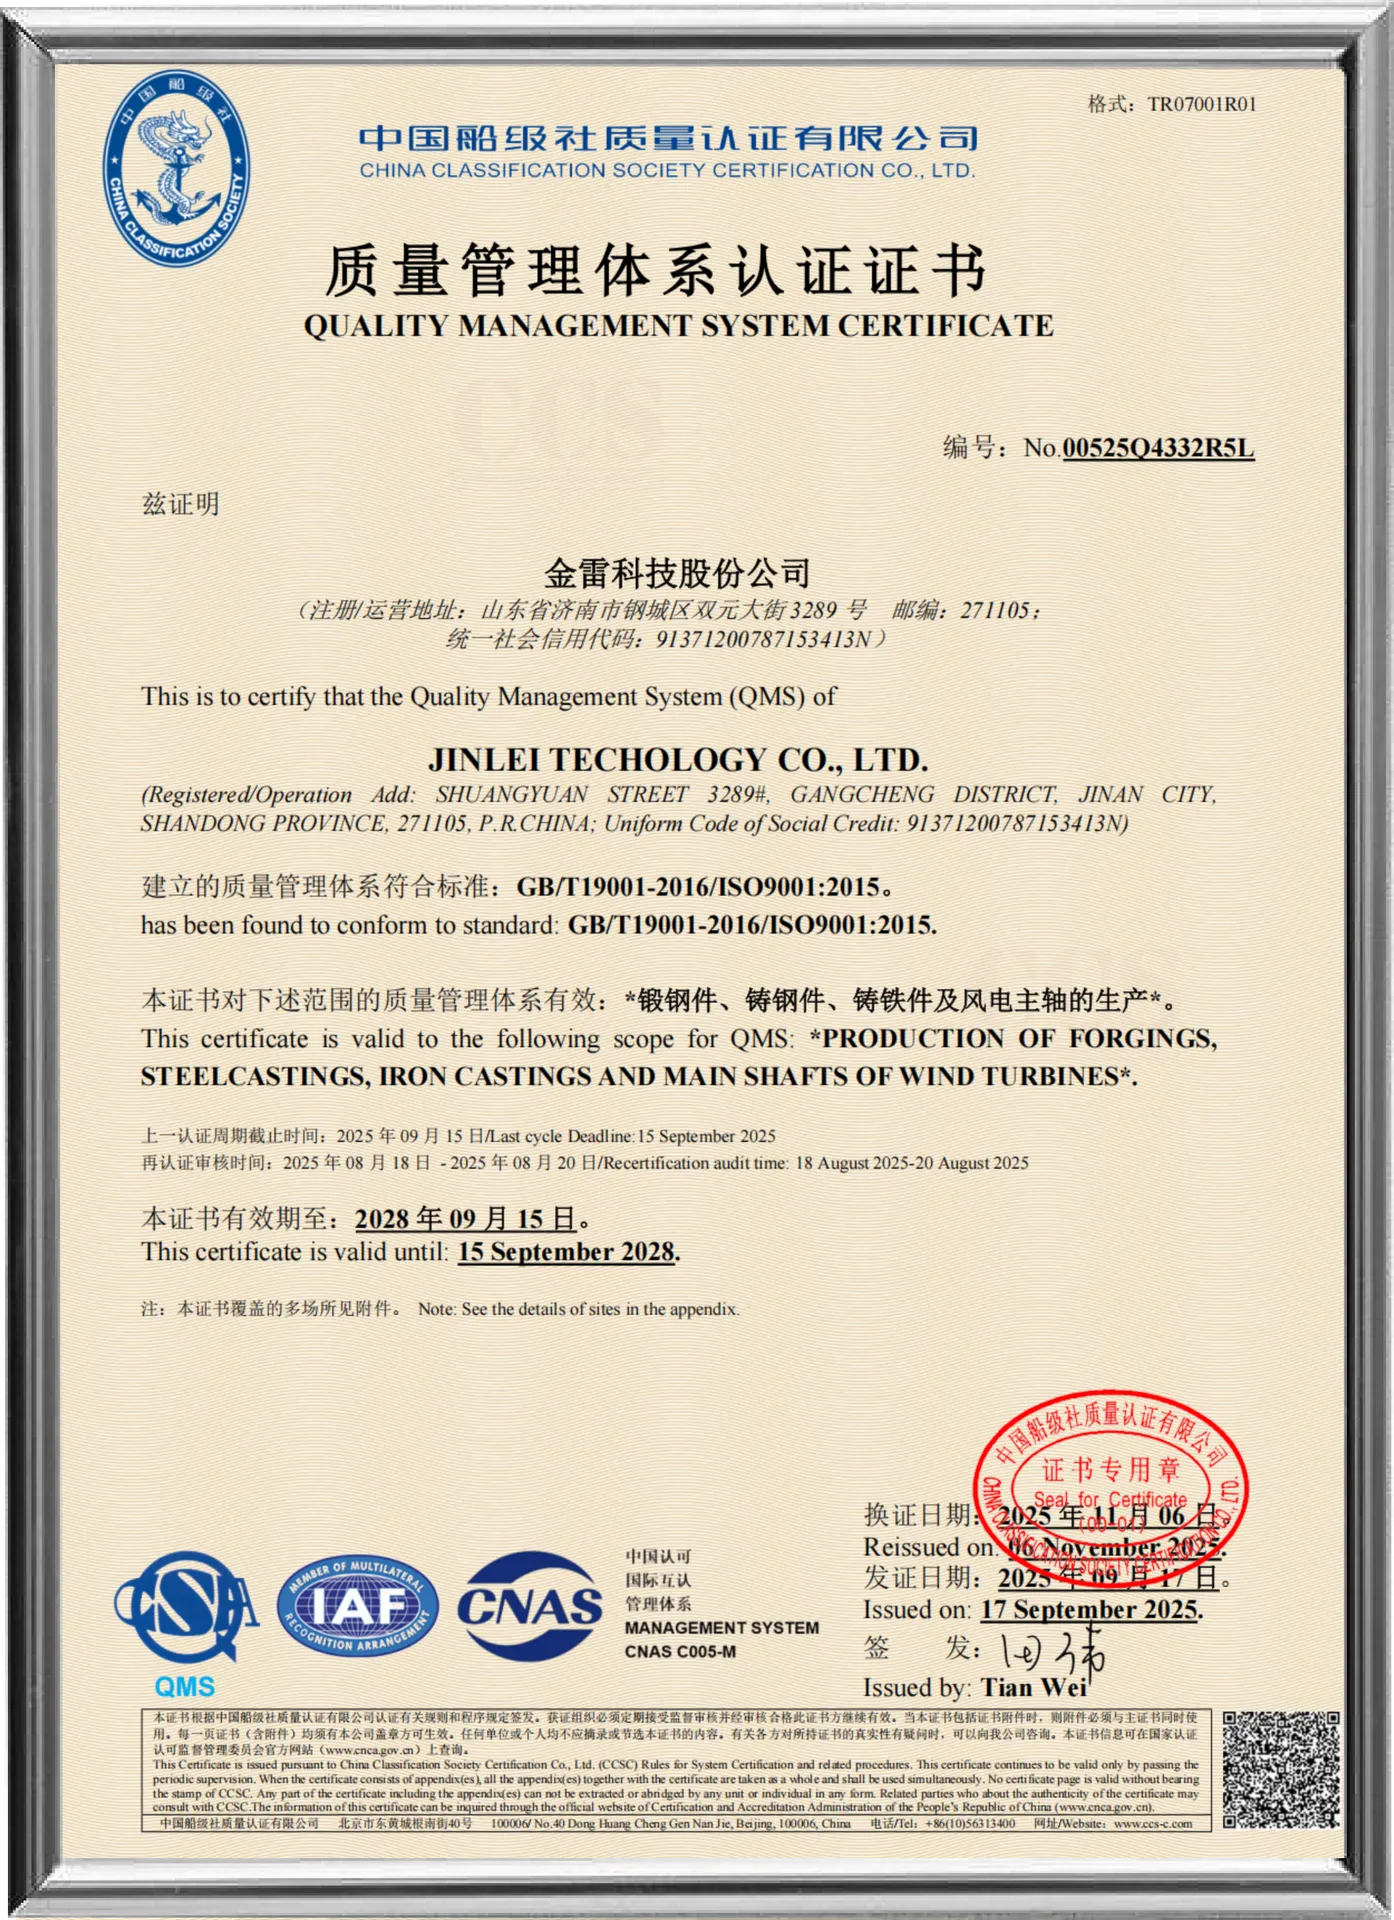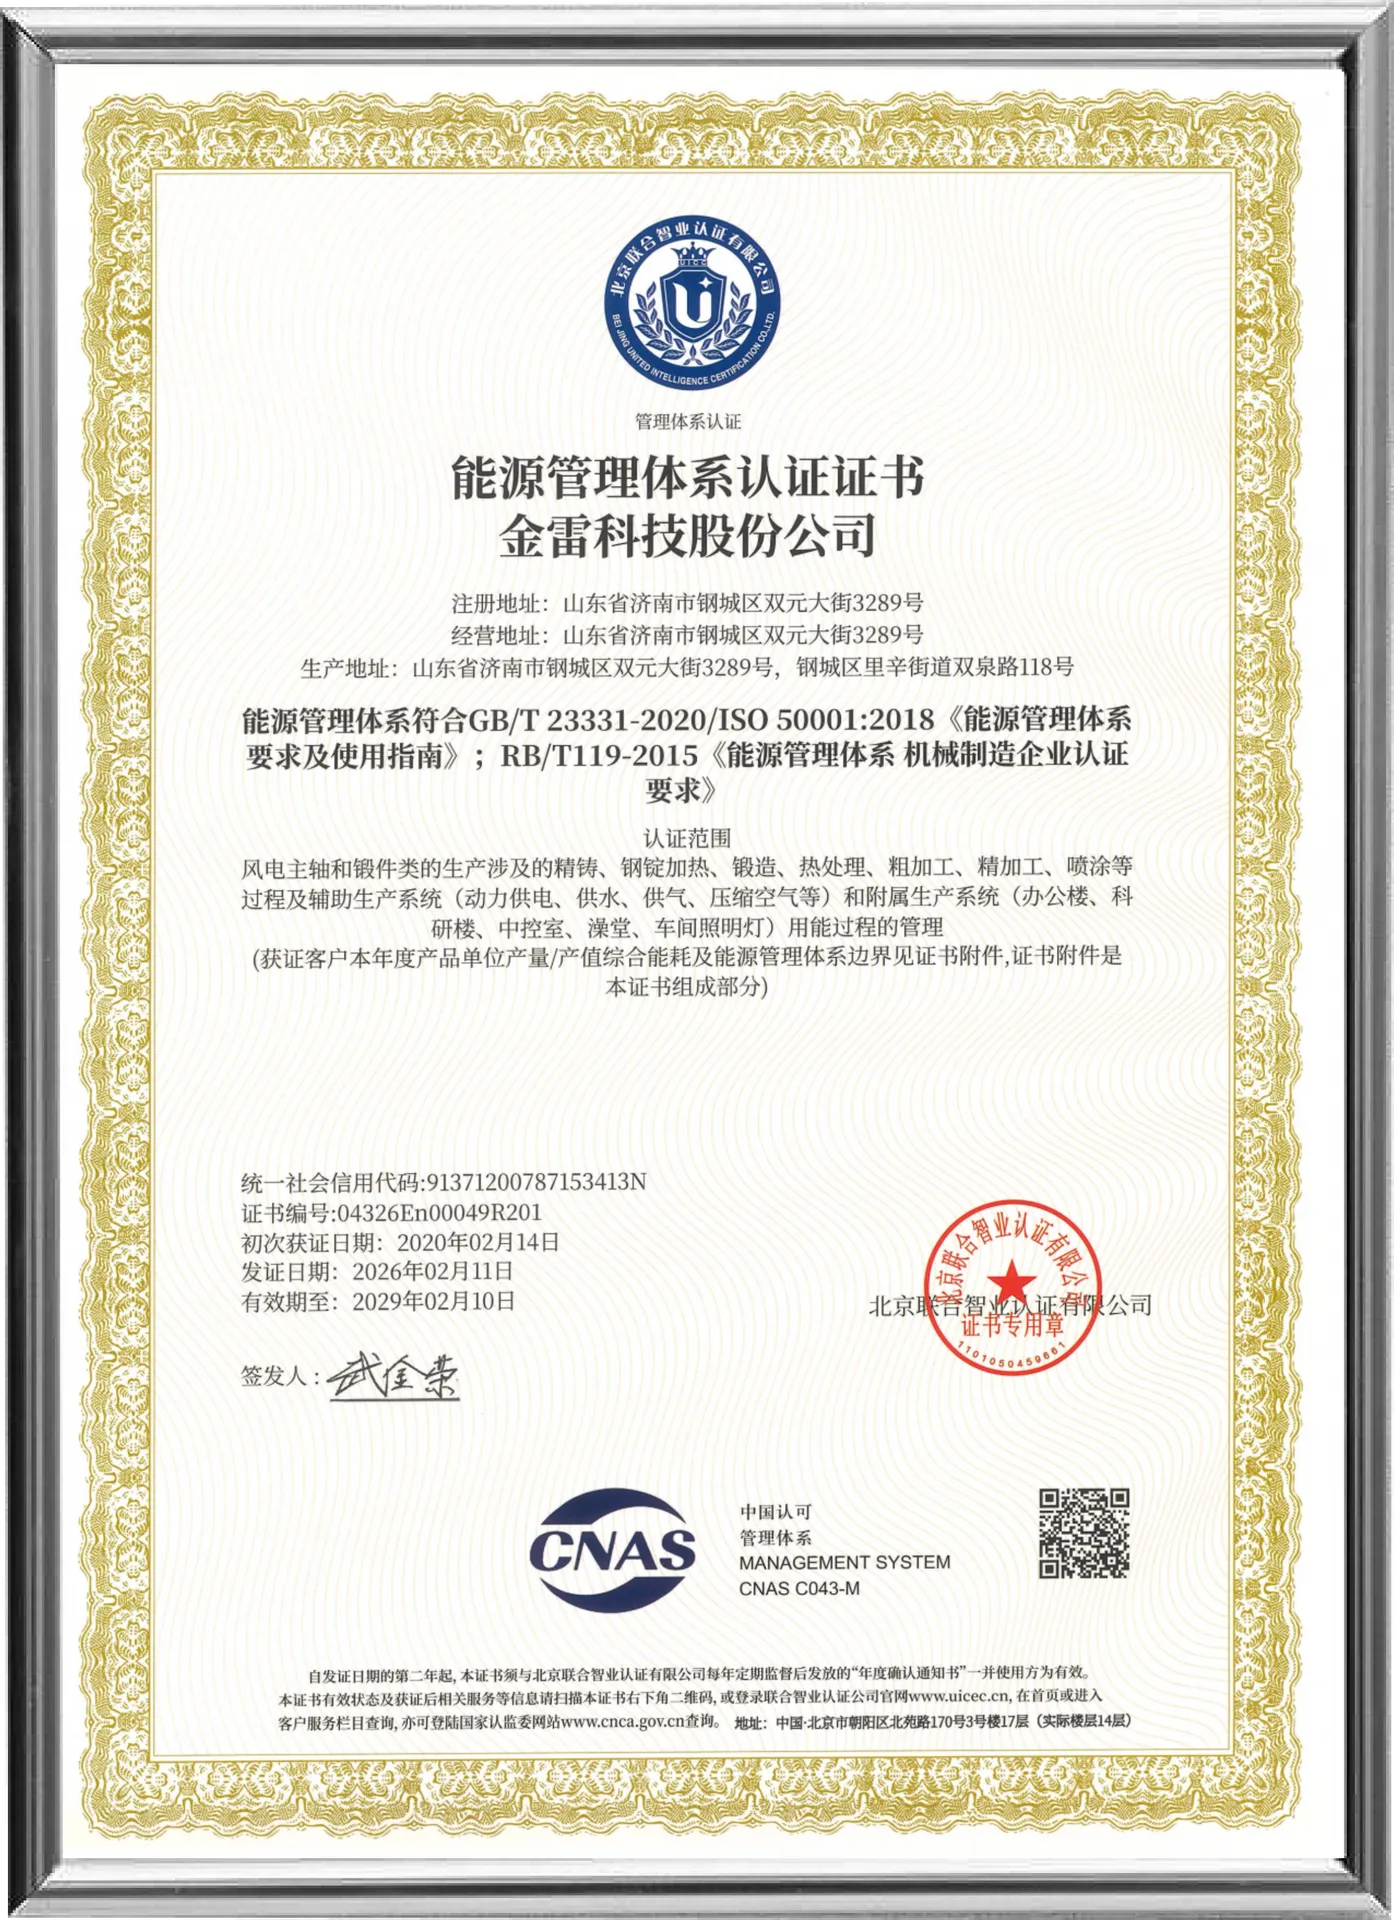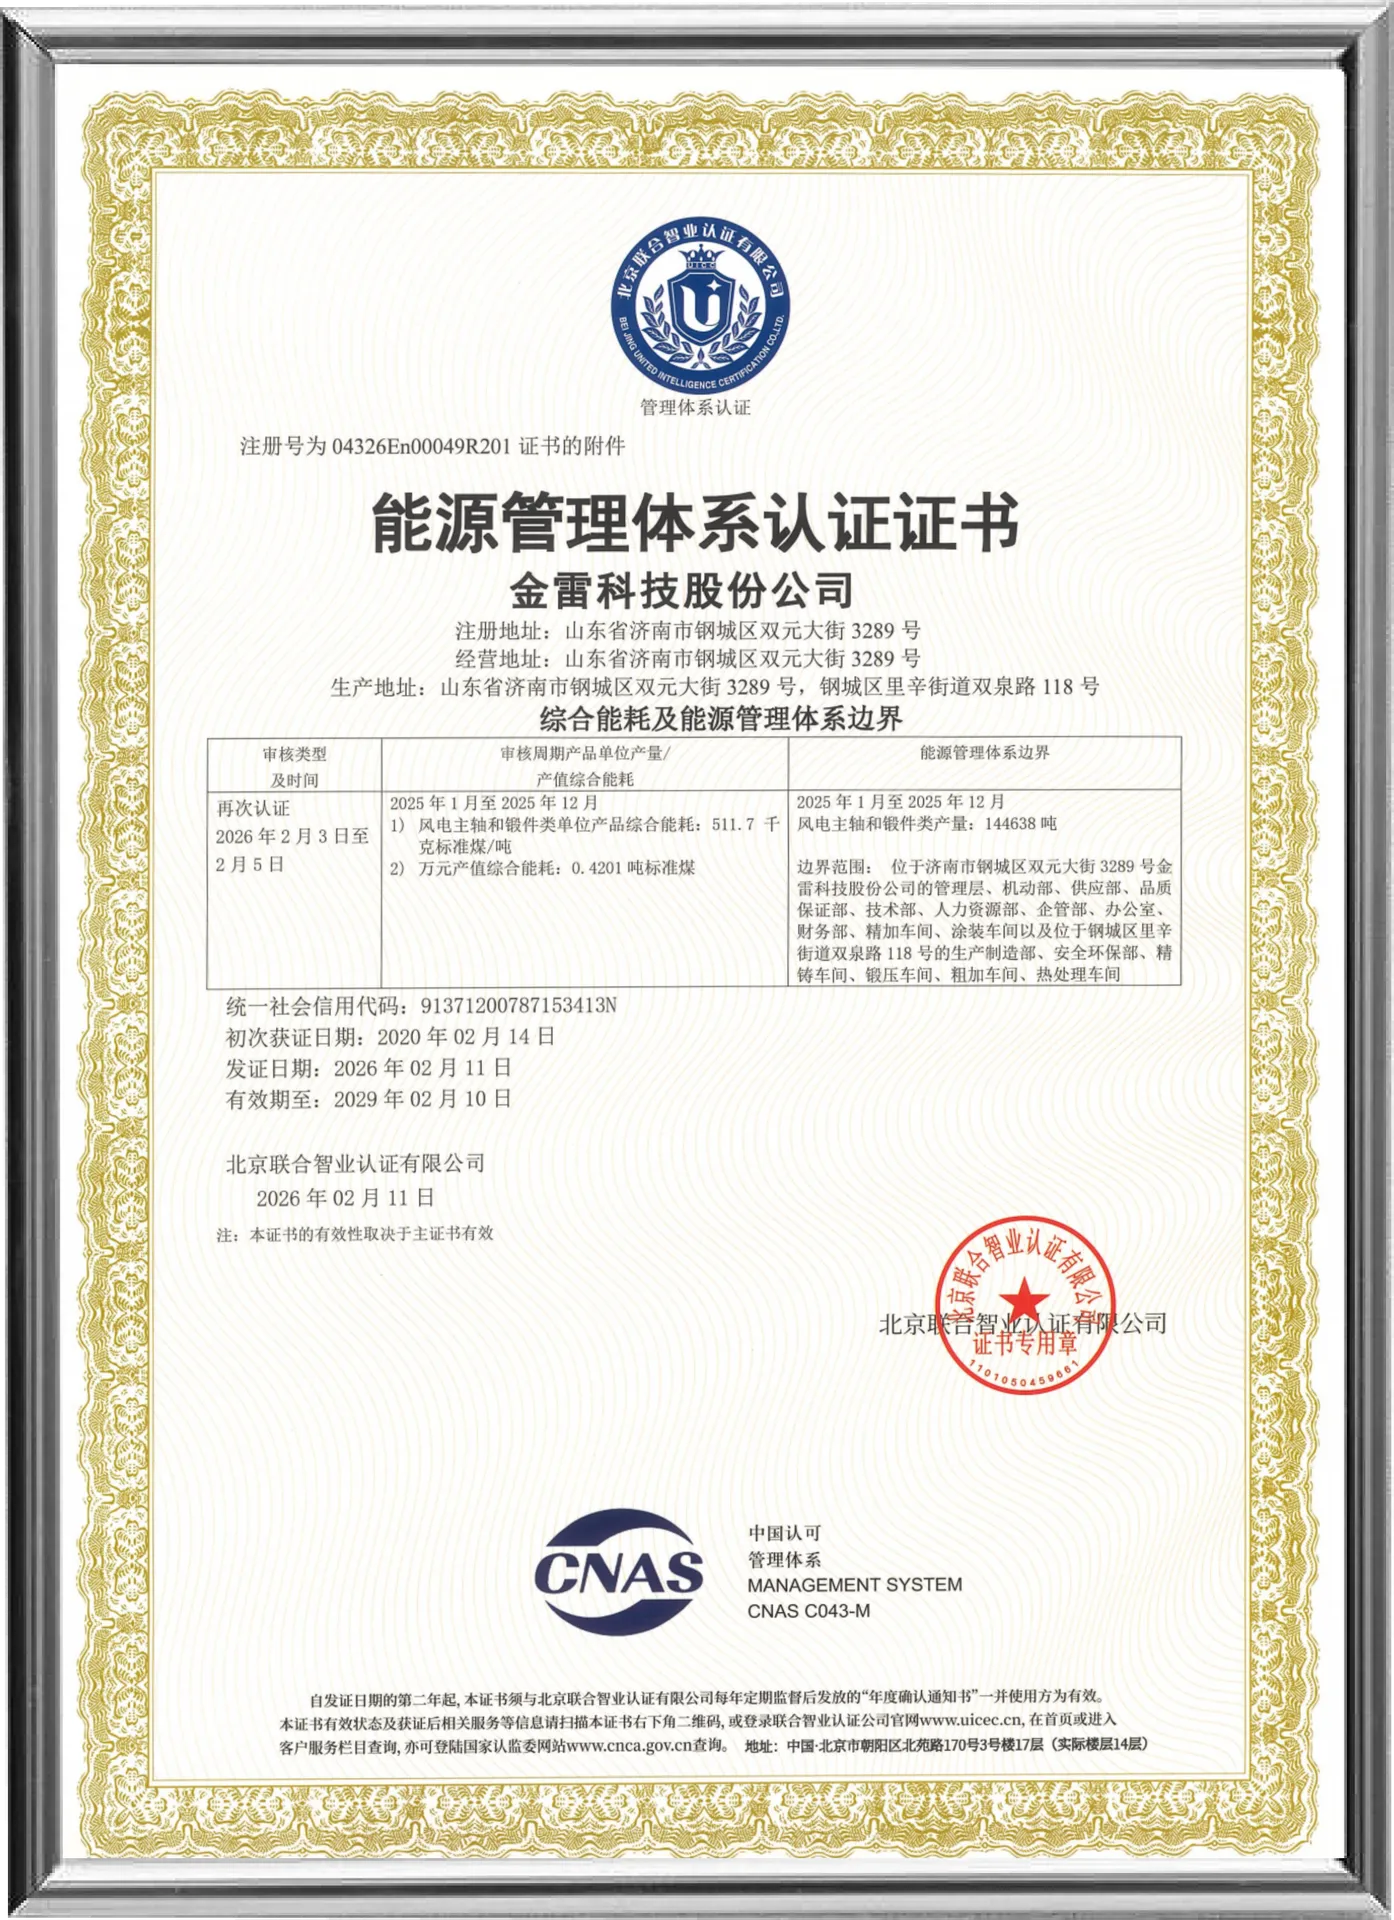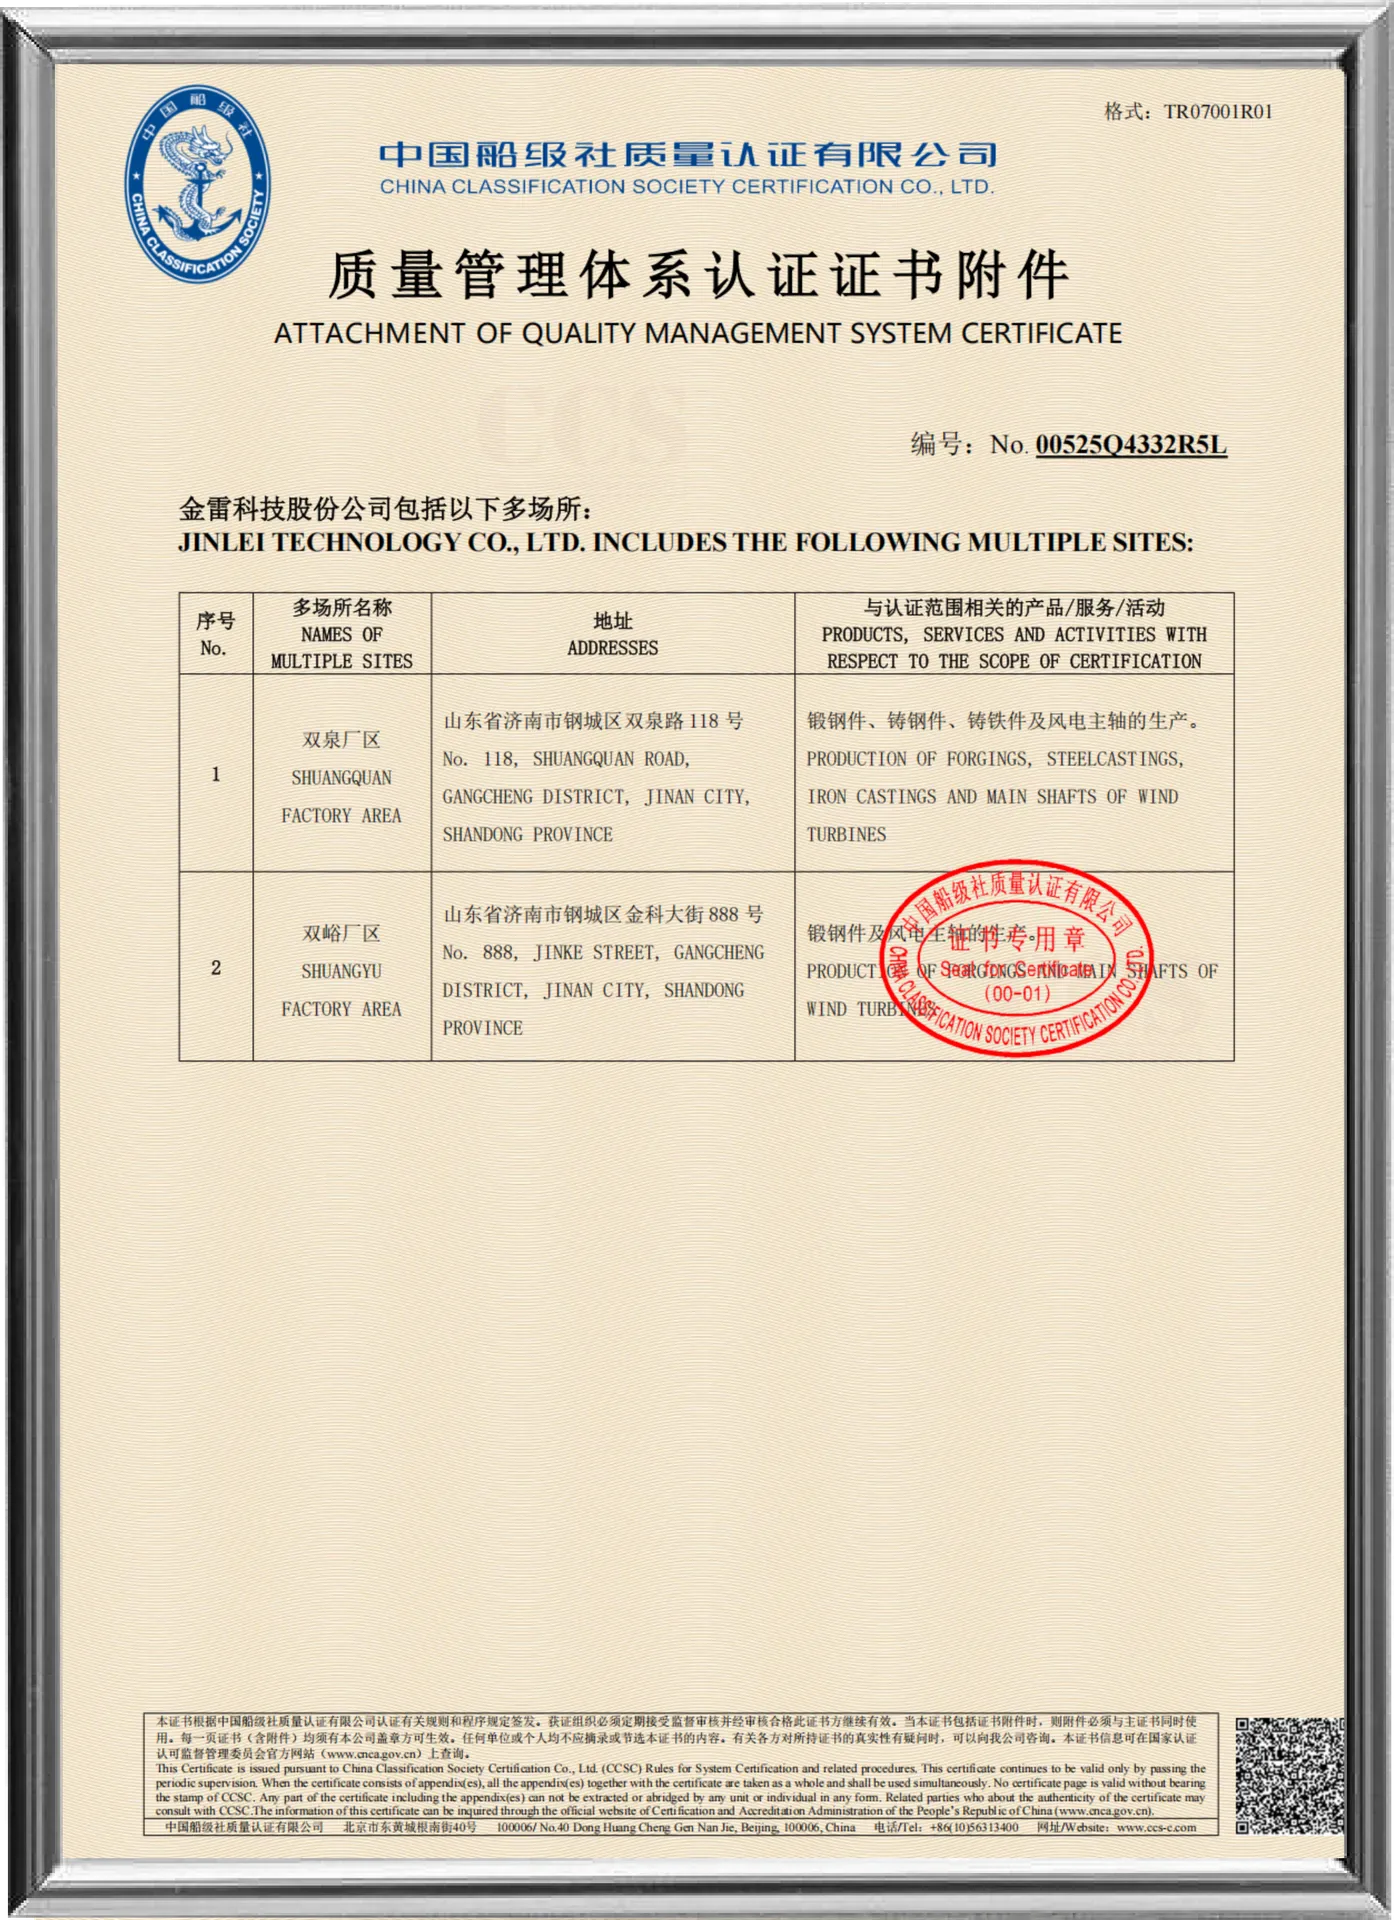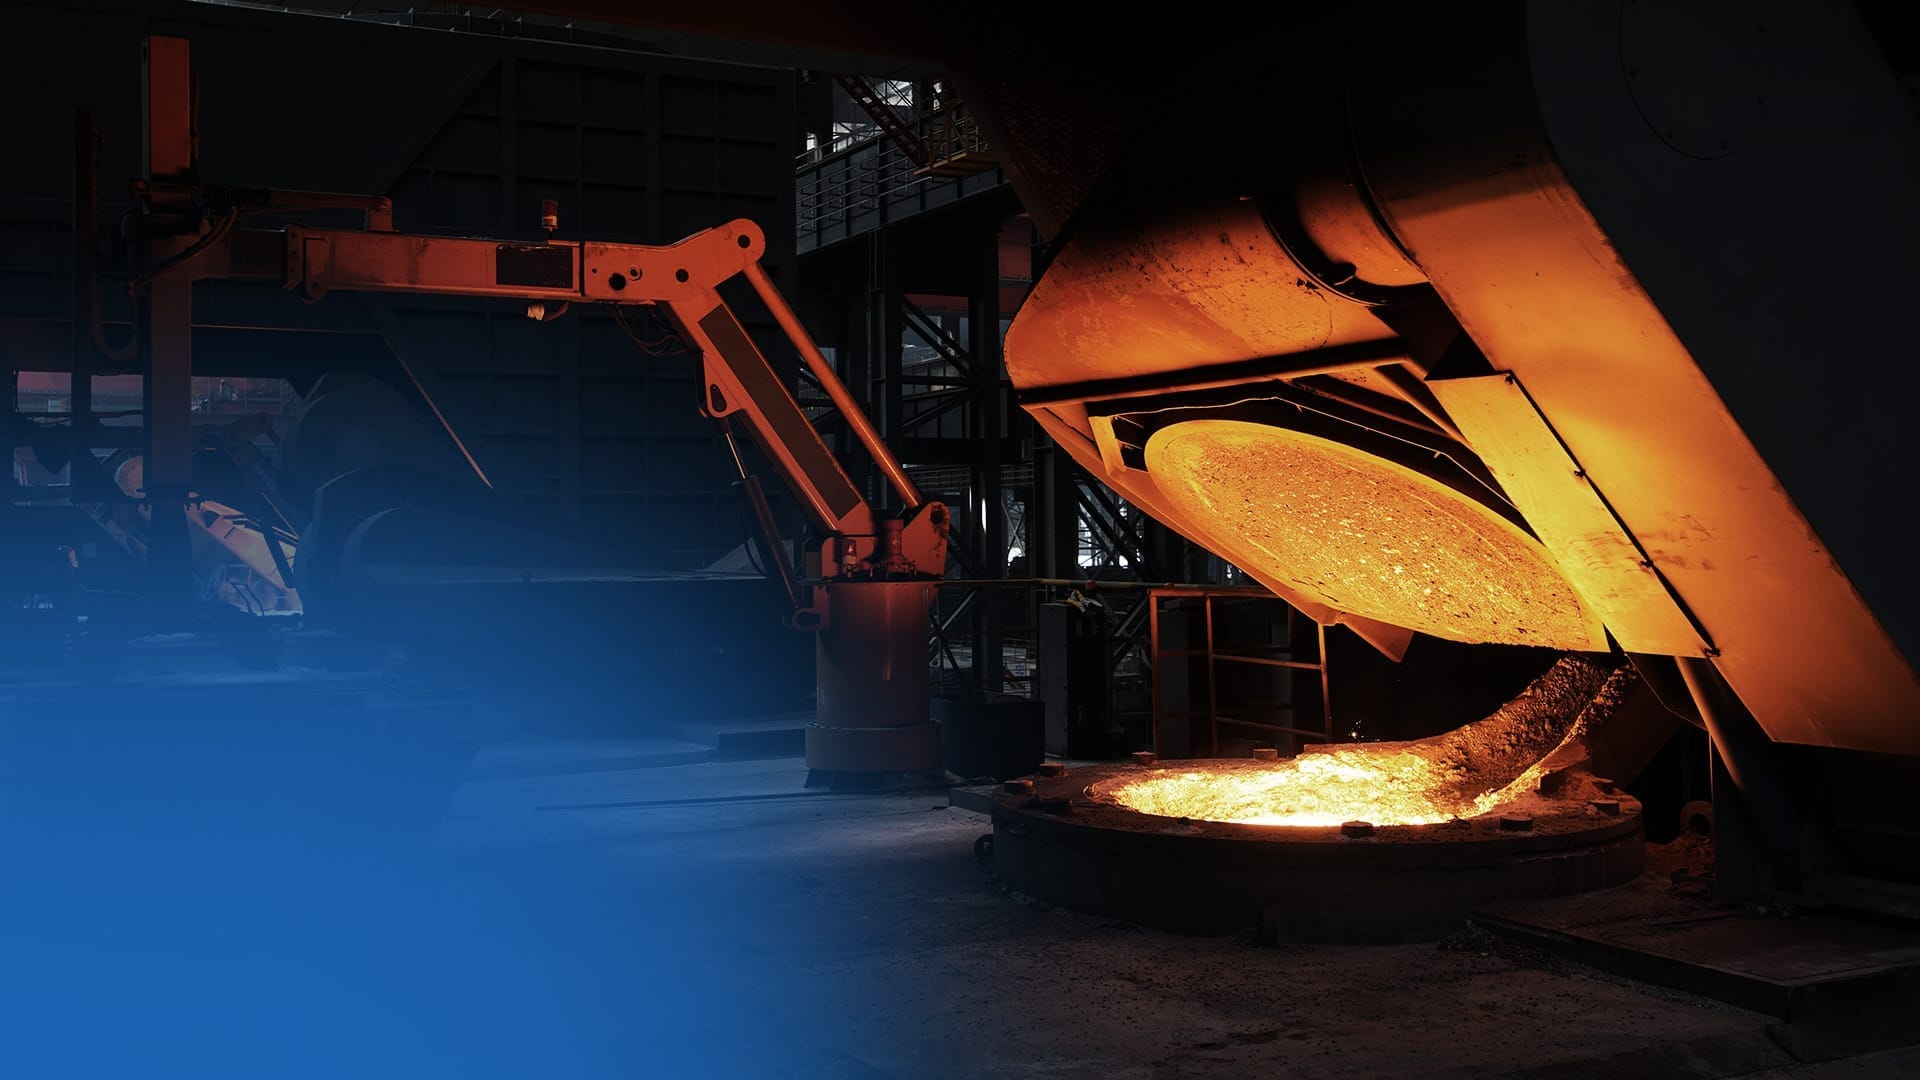
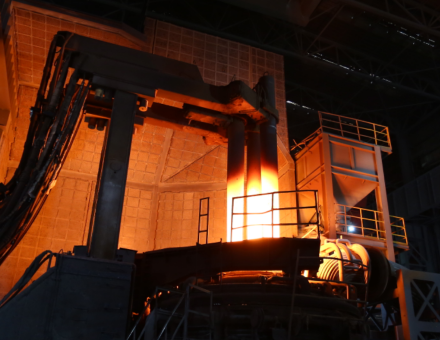
瞄准特大型风电机组用件,特别是海上风电高要求铸件,配置高起点设备设施,配备4台一拖二感应电炉,最大熔炼能力210吨,车间最大起重设备为500吨,配备六个大件造型地坑,十个大件浇注地坑;引进行业高端技术、管理和操作人员团队,采用先进成熟工艺,结合钢铁精炼设备和工艺,生产性能高、致密性好、表面洁净的优质铸件。
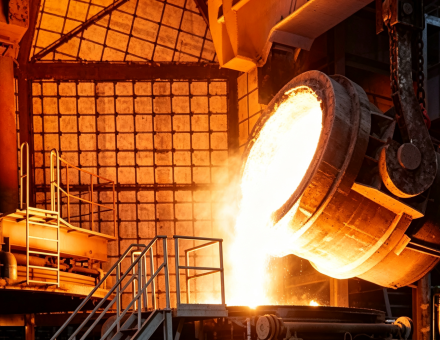
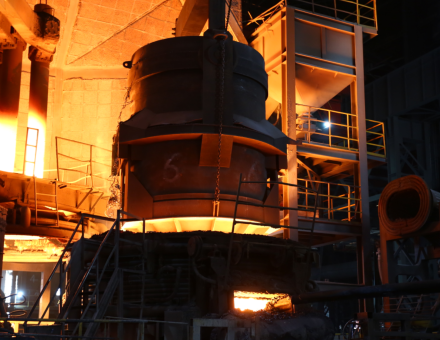
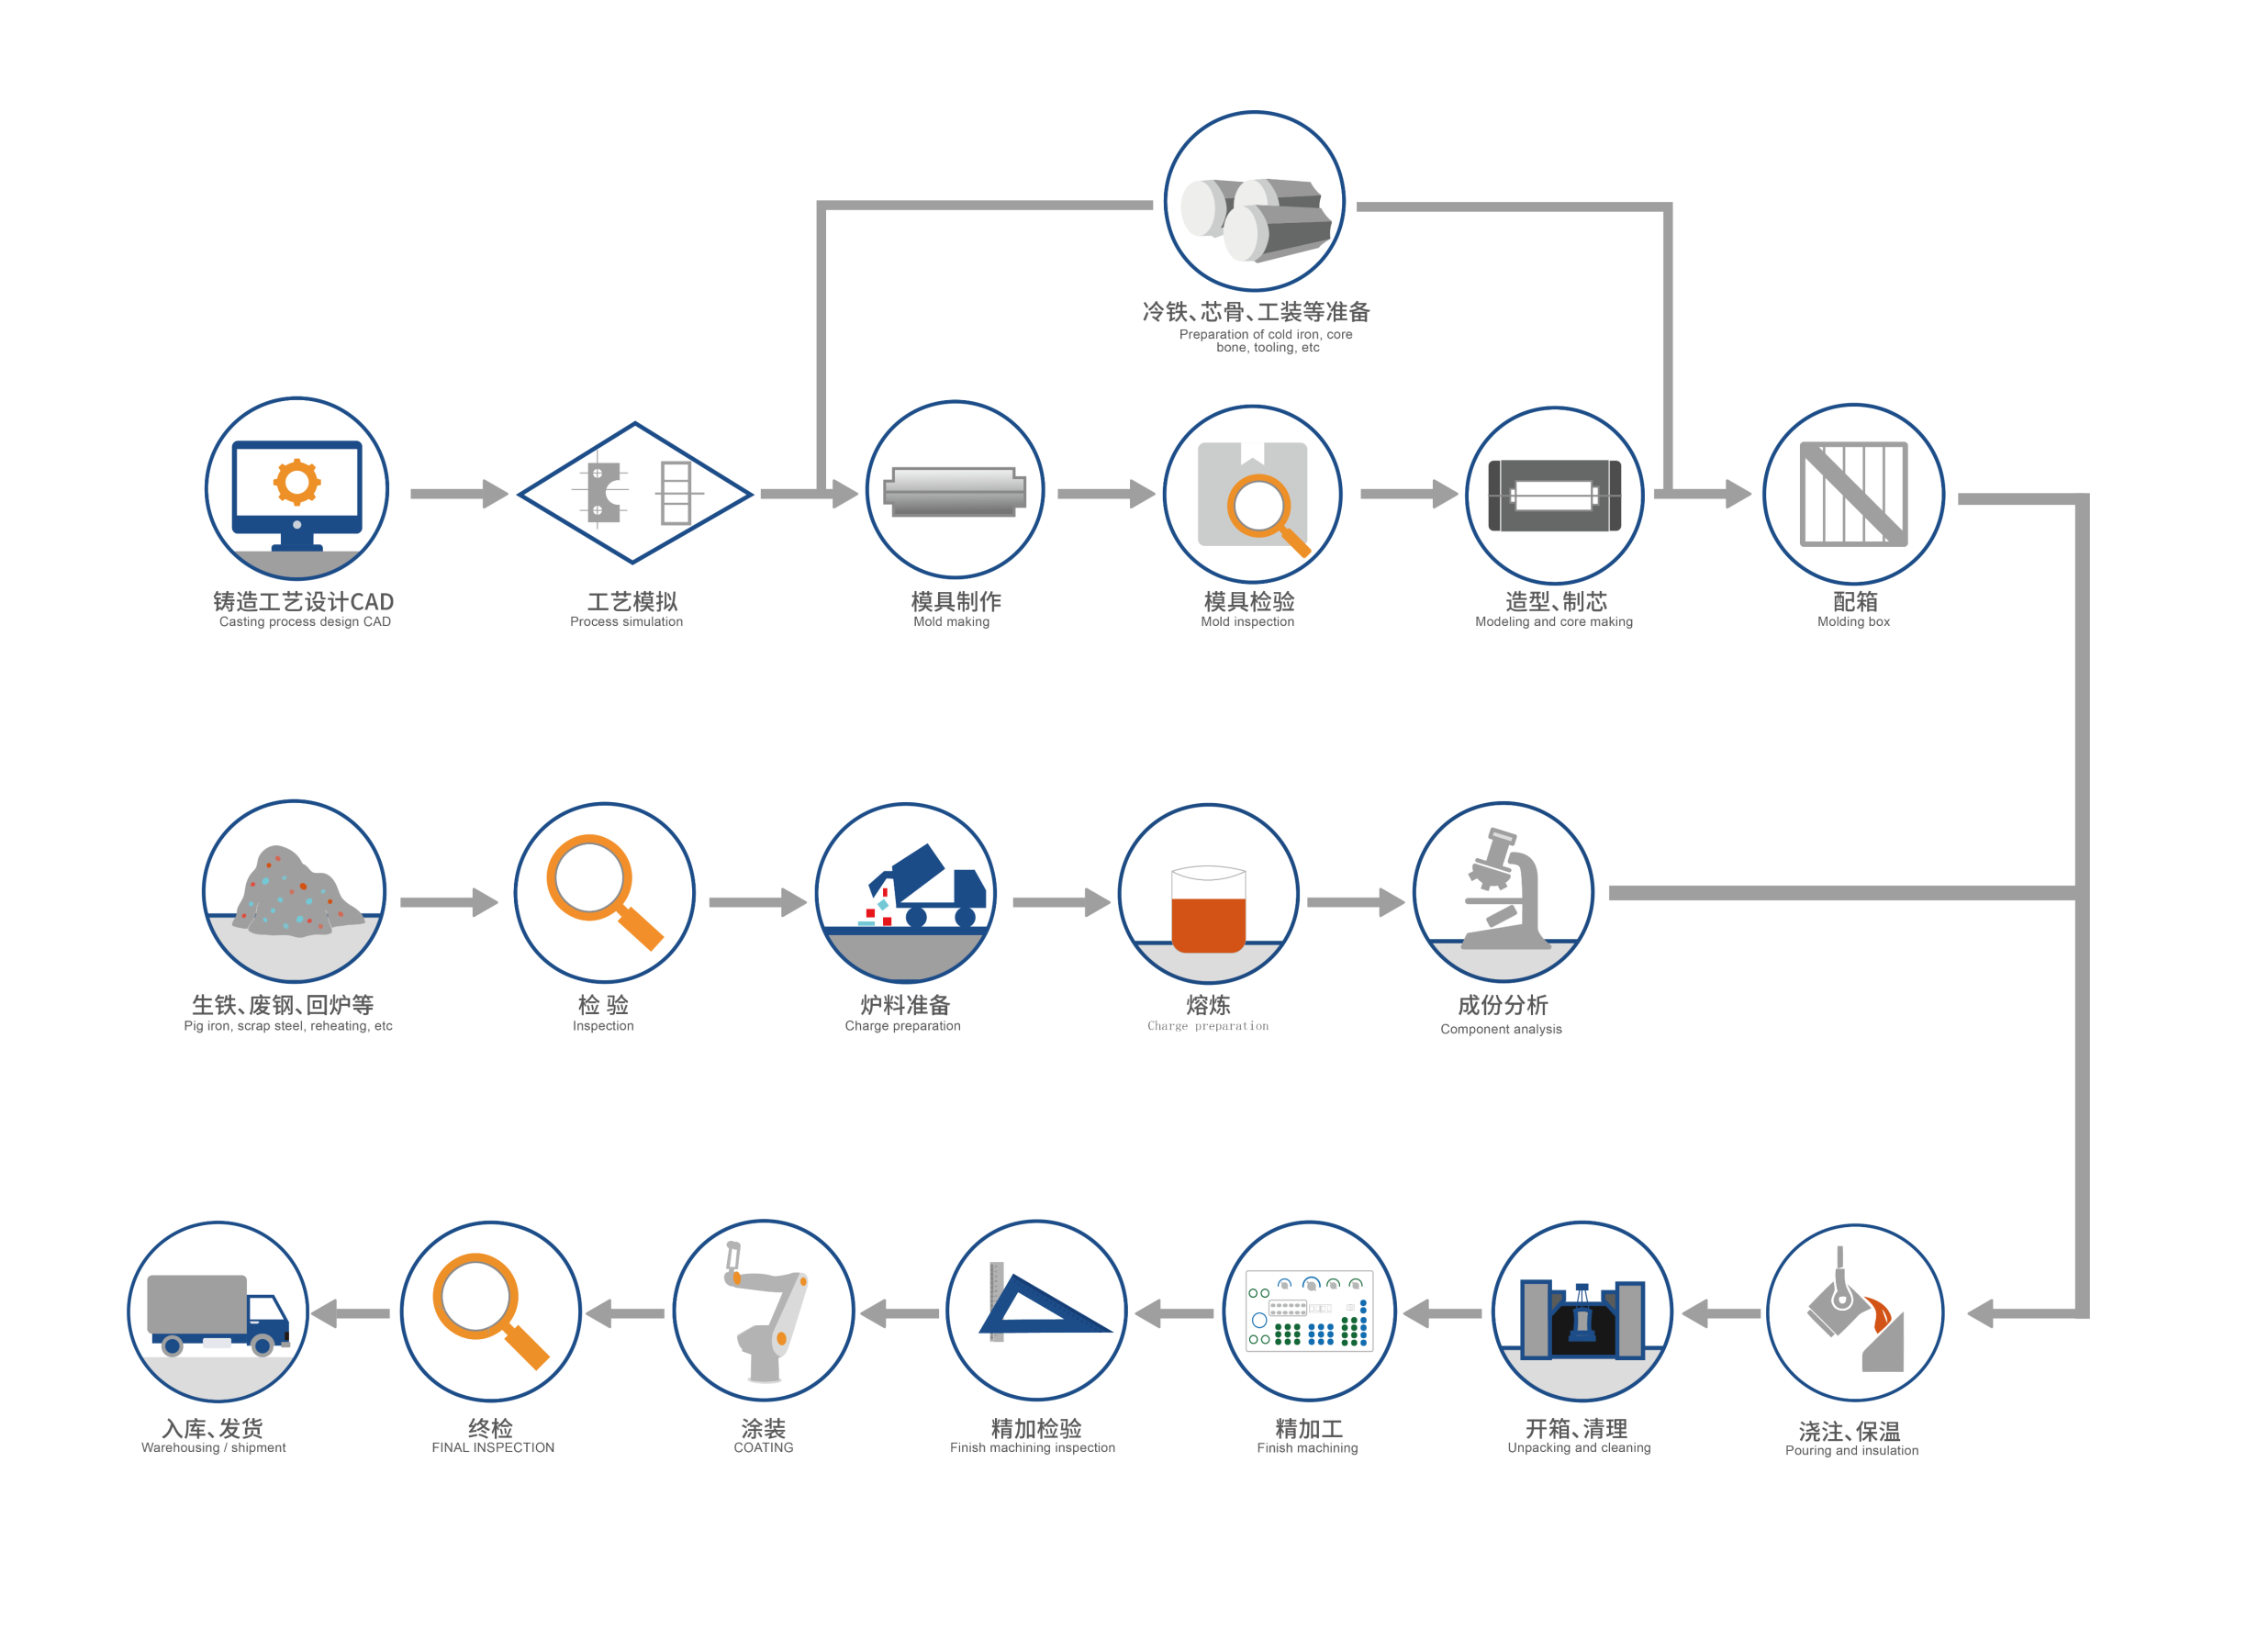
铸造工艺流程遵循设计牵引、熔炼筑基、浇注成型、检测兜底的系统化管控原则,先以铸造工艺设计CAD和工艺模拟为前端支撑,同步完成冷铁、芯骨及工装准备,并推进模具制作、模具检验、造型制芯与配箱;同时对生铁、废钢、回炉等原料实施检验和炉料准备,经熔炼、成份分析后进入浇注与保温。铸件随后经开箱清理、精加工、精加工检验、涂装、终检,合格后入库发货。各环节协同联动、层层把关,形成从工艺设计、熔炼浇注到精整交付的完整铸造链条,保障铸件生产质量稳定、节奏高效、过程安全、运行可靠。
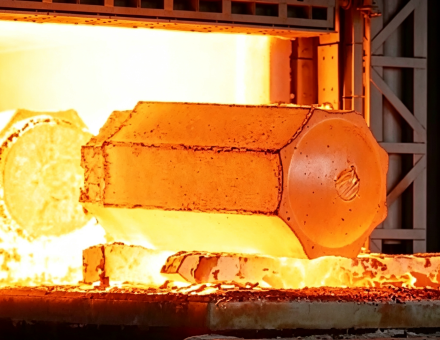
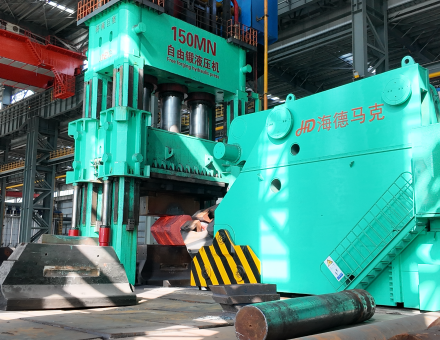
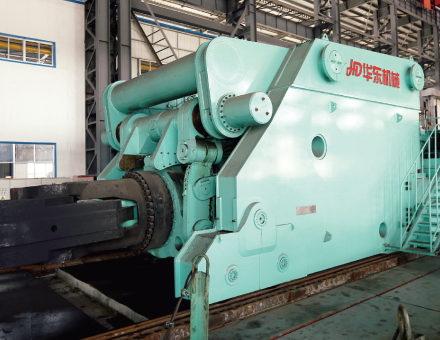
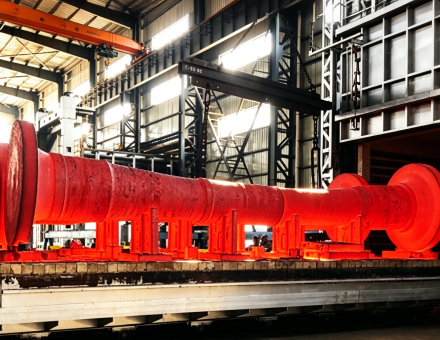
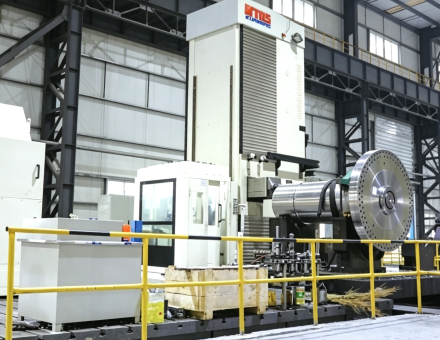
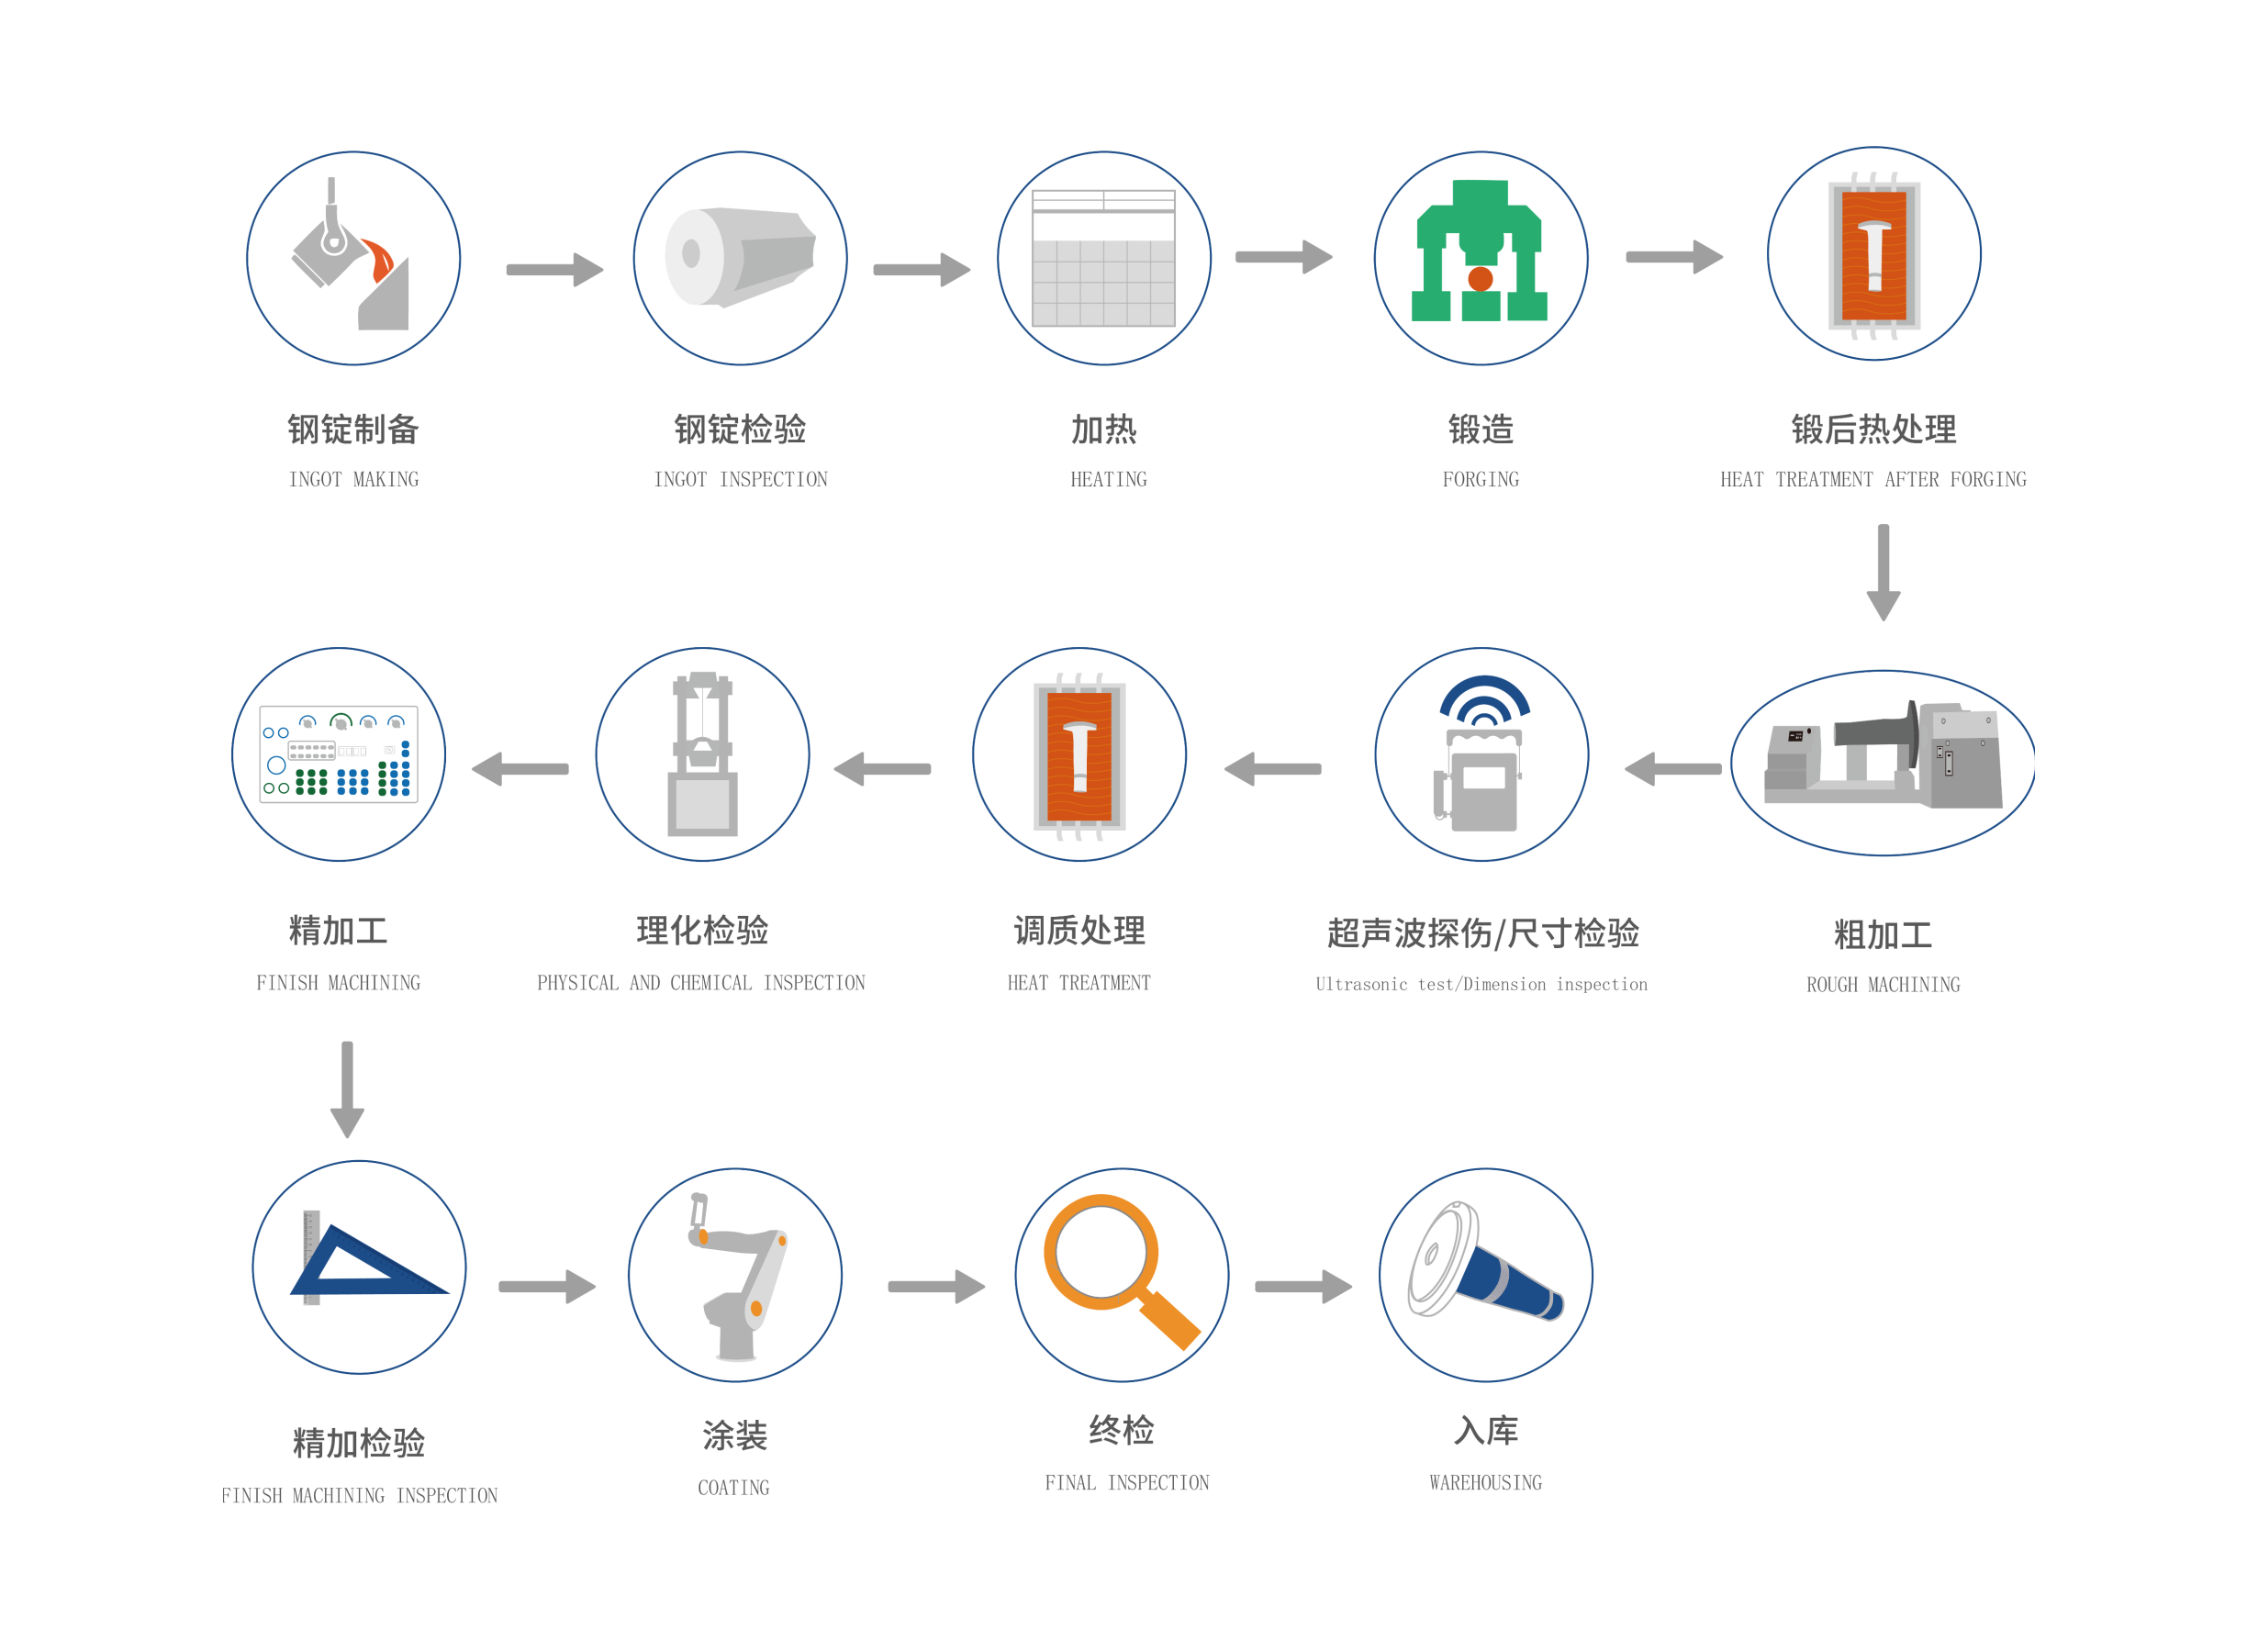
锻造工艺流程坚持源头把关、过程受控、终端受检的全链条管理思路,以钢锭制备为起点,依次经钢锭检验、加热、锻造、锻后热处理后转入粗加工,再通过超声波探伤/尺寸检验、调质处理、理化检验、精加工及精加检验等关键节点,最终完成涂装、终检与入库。各工序前后衔接、质量逐级传递,形成由原材料到成品交付的一体化锻造加工体系,保障锻件生产优质、高效、稳定、安全推进。


您对金雷有意见或建议,欢迎留言反馈

关于公司提供的相关咨询,或对公司有投诉意见,请通过留言窗口进行反馈我们将尽快与您取得联系。
感谢您的留言
平台收集信息后,将会在3个工作日内与您取得联系,请您耐心等待信息反馈。